Poradnik techniczny · 2026-11-17 · 18 min czytania
Lakierowanie tworzyw sztucznych - metody, przygotowanie powierzchni i dobór powłoki
Lakierowanie tworzyw sztucznych to jeden z tych procesów, w których o efekcie końcowym decyduje to, czego nie widać. Ładny kolor czy równy połysk to dopiero wierzch, a pod nim liczy się dobrze dobrany lakier, czysta i aktywna powierzchnia oraz odpowiednie warunki utwardzania. Jeśli któryś z tych elementów zawiedzie, powłoka może łuszczyć się, pękać albo odpadać przy pierwszym kontakcie z kremem do rąk czy środkiem czyszczącym.
Dariusz Staniak
Główny Technolog Metalizacji Próżniowej PVD · STANIAX Sp. z o.o.
Ponad 25 lat praktyki w metalizacji próżniowej PVD i testach przyczepności ISO 2409.
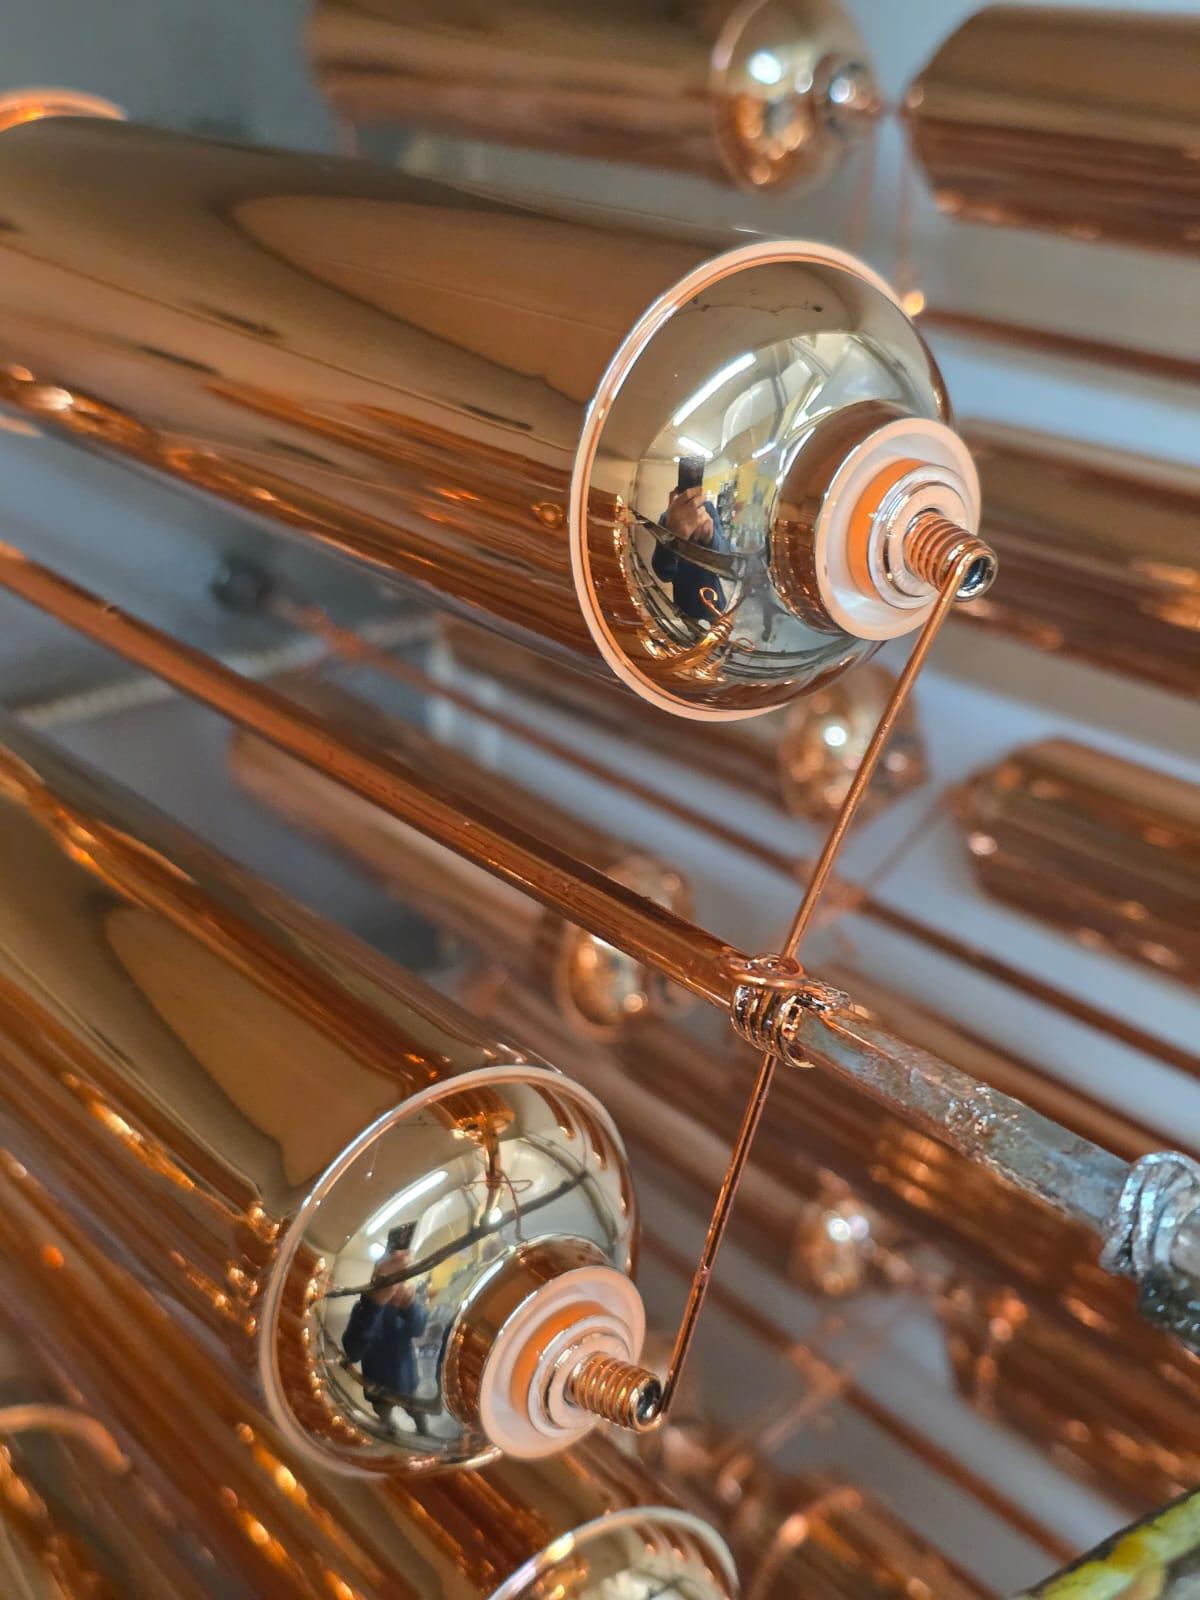
W tym poradniku wyjaśniamy krok po kroku, jak wygląda przemysłowe lakierowanie elementów z tworzyw sztucznych. Omawiamy rodzaje tworzyw i ich przyczepność, przygotowanie detalu, porównanie metod natryskowych, proszkowych i UV oraz sposoby oceny jakości powłoki. Na końcu znajdziesz checklistę, która pomoże przygotować zapytanie o prototyp lub serię.
Kluczowe wnioski
| Zasada | Szczegóły |
|---|---|
| Tworzywo decyduje o technologii | ABS, PC czy PMMA zwykle dobrze przyjmują lakier, a PP i PE wymagają aktywacji powierzchni i specjalnego podkładu. |
| Czystość to podstawa przyczepności | Tłuszcz, środki antyadhezyjne z formy i pył to najczęstsze przyczyny odpadania powłoki. |
| Lakierowanie natryskowe dominuje przy tworzywach | Pozwala nakładać cienkie, równe warstwy w niskiej temperaturze i łatwo zmieniać kolory. |
| Proszek zwykle nie pasuje do plastiku | Typowe farby proszkowe wymagają wygrzewania w temperaturach, których większość tworzyw nie zniesie bez odkształceń. |
| Lakiery UV skracają cykl | Utwardzanie promieniowaniem UV trwa krótko i nie nagrzewa mocno detalu, co jest korzystne przy cienkościennych elementach. |
| Wykończenie dobiera się do funkcji | Mat, połysk, soft-touch czy efekt metaliczny różnią się odpornością na zarysowania, odciski palców i chemikalia. |
| Jakość trzeba zmierzyć | Przyczepność ocenia się m.in. metodą siatki nacięć według PN-EN ISO 2409, a do tego dochodzą pomiary grubości i połysku. |
| Dobre zapytanie skraca wycenę | Rysunek, gatunek tworzywa, wzorzec koloru, liczba sztuk i wymagania testowe pozwalają szybko dobrać proces. |
Jakie elementy z tworzyw sztucznych lakieruje się przemysłowo?
Tworzywa sztuczne są lekkie, tanie w formowaniu i dają dużą swobodę kształtu. Ich naturalna powierzchnia rzadko jednak spełnia wszystkie wymagania estetyczne i użytkowe. Lakier pozwala nadać detalowi kolor, połysk lub mat, zwiększyć odporność na ścieranie i ukryć drobne niedoskonałości wtrysku.
Najczęstsze grupy detali
W praktyce przemysłowej lakieruje się bardzo różne elementy, od drobnych nakrętek po duże osłony. Do najczęstszych należą:
- obudowy urządzeń elektronicznych, pilotów, głośników i sprzętu pomiarowego,
- opakowania kosmetyczne: nakrętki, kapsle, słoiczki, oprawki pomadek, flakony i dozowniki,
- elementy motoryzacyjne: listwy, ramki, przyciski, elementy oświetlenia i wnętrza kabiny,
- części AGD: panele sterowania, pokrętła, uchwyty i maskownice,
- elementy oświetleniowe i dekoracyjne, w tym detale przeznaczone później do metalizacji,
- prototypy i krótkie serie wzornicze, które muszą wyglądać jak produkt finalny.
Dlaczego nie wystarczy barwienie w masie?
Barwienie granulatu daje jednolity kolor, ale nie zapewnia efektów takich jak wysoki połysk lustrzany, aksamitny dotyk czy metaliczny blask. Nie zabezpiecza też przed zarysowaniem tak skutecznie jak twarda powłoka nawierzchniowa. Lakierowanie elementów z tworzyw sztucznych pozwala ponadto produkować jedną wypraskę w kolorze bazowym i różnicować wersje kolorystyczne dopiero na etapie wykończenia.
W branży beauty lakier pełni dodatkowo funkcję ochronną dla warstwy metalicznej. O tym, jak łączy się metalizację z lakierami podkładowymi i nawierzchniowymi na opakowaniach kosmetycznych, piszemy w artykule Metalizacja próżniowa rewolucjonizuje branżę beauty.
Od czego zależy przyczepność lakieru do plastiku?
Przyczepność lakieru do plastiku zależy przede wszystkim od tego, czy ciekły lakier jest w stanie dobrze zwilżyć powierzchnię i związać się z nią. Kluczowym pojęciem jest tu energia powierzchniowa tworzywa. Im jest niższa, tym bardziej lakier „perli się” na detalu zamiast rozlewać się równą warstwą.
Energia powierzchniowa i zwilżalność
Lakier dobrze przylega, gdy energia powierzchniowa podłoża jest wyższa od napięcia powierzchniowego samego lakieru. Tworzywa polarne, takie jak ABS, PC czy PMMA, zwykle spełniają ten warunek bez specjalnych zabiegów. Poliolefiny, czyli PP i PE, mają niską energię powierzchniową i bez przygotowania lakier łatwo się z nich łuszczy.
W praktyce zwilżalność sprawdza się m.in. atramentami testowymi lub pomiarem kąta zwilżania. Taki test przed lakierowaniem pozwala wychwycić partię, która z jakiegoś powodu odbiega od normy, na przykład po zmianie dostawcy granulatu.
Tworzywa łatwe i trudne
Poniższa tabela pokazuje ogólne zależności między popularnymi tworzywami a przygotowaniem do lakierowania. Dokładny proces zawsze dobiera się do konkretnego gatunku, dodatków i systemu lakierniczego.
| Tworzywo | Typowe zastosowania | Przyczepność lakieru | Typowe przygotowanie |
|---|---|---|---|
| ABS | obudowy, nakrętki, elementy wnętrz aut | zwykle dobra | odtłuszczenie, antystatyzacja, odpylanie |
| PC | osłony, klosze, obudowy | dobra, ale tworzywo wrażliwe na niektóre rozpuszczalniki | dobór lakieru odpornego na naprężeniowe pękanie, odtłuszczenie |
| PC/ABS | obudowy elektroniki, motoryzacja | zwykle dobra | jak dla ABS, kontrola wilgotności |
| PMMA | elementy optyczne, dekoracyjne | dobra | delikatne czyszczenie, ostrożność z rozpuszczalnikami |
| PS | opakowania, elementy dekoracyjne | umiarkowana | dobór łagodnego systemu lakierniczego |
| PA | elementy techniczne | zmienna, zależna od wilgotności | suszenie, odtłuszczenie, często podkład |
| PP, PE | opakowania, zderzaki, pojemniki | słaba bez aktywacji | aktywacja płomieniowa lub plazmowa, primer do poliolefin |
Lakierowanie ABS i PC w praktyce
Lakierowanie ABS jest uznawane za stosunkowo przewidywalne, dlatego ABS często wybiera się na detale dekoracyjne i opakowania. Warto jednak pamiętać, że silne rozpuszczalniki mogą nadtrawić powierzchnię i ujawnić ślady wtrysku. Poliwęglan jest jeszcze bardziej wrażliwy: przy wewnętrznych naprężeniach z wtrysku niektóre rozpuszczalniki mogą wywołać mikropęknięcia.
Dlatego przy PC i PMMA dobiera się systemy lakiernicze o łagodnym składzie i kontroluje proces wtrysku. Dobrą praktyką jest próba lakierowania na kilku wypraskach z bieżącej produkcji, zanim ruszy cała seria.
PP i PE - aktywacja powierzchni i primer
Polipropylen i polietylen wymagają podniesienia energii powierzchniowej. Najczęściej stosuje się aktywację płomieniową, w której krótki kontakt z płomieniem utlenia wierzchnią warstwę tworzywa. Alternatywą jest aktywacja plazmowa, dobrze sprawdzająca się przy drobnych i skomplikowanych detalach.
Kolejnym krokiem jest zwykle specjalny podkład adhezyjny do poliolefin. Pełni on rolę pomostu między trudnym podłożem a właściwą warstwą lakieru. Efekt aktywacji z czasem słabnie, dlatego detal po aktywacji powinien trafić do lakierowania bez zbędnej zwłoki.
Dodatki w tworzywie, które psują przyczepność
Nawet dobrze lakierujące się tworzywo może sprawiać problemy, jeśli zawiera środki poślizgowe, plastyfikatory lub ślady środka antyadhezyjnego z formy. Te substancje mogą migrować na powierzchnię i tworzyć cienką warstwę, na której lakier nie ma się czego trzymać. Dlatego przy zapytaniu ofertowym warto podać pełną nazwę handlową granulatu, a nie tylko ogólny typ tworzywa.
Jak przygotować detal z tworzywa do lakierowania?
Przygotowanie powierzchni jest etapem, na którym najłatwiej zaoszczędzić czas i najłatwiej zepsuć efekt. Lakier nie zakryje tłustego odcisku palca ani pyłku przyciągniętego przez ładunek elektrostatyczny. Wręcz przeciwnie, zwłaszcza wysoki połysk uwidoczni każdą skazę.
Odtłuszczanie i mycie
Pierwszym krokiem jest usunięcie tłuszczu, pozostałości środków antyadhezyjnych i zabrudzeń z transportu. Stosuje się mycie wodne z odpowiednimi środkami albo przecieranie preparatami przeznaczonymi do tworzyw. Ważne, by środek czyszczący nie atakował samego tworzywa, co jest szczególnie istotne przy PC i PMMA.
Antystatyzacja i odpylanie
Tworzywa sztuczne łatwo elektryzują się podczas wyjmowania z formy, transportu i przecierania. Naelektryzowany detal przyciąga pył, który potem pojawia się w powłoce jako kropki i kratery. Dlatego przed lakierowaniem stosuje się jonizację, na przykład zjonizowane powietrze, oraz odpylanie.
Maskowanie
Nie każda powierzchnia detalu ma być lakierowana. Maskuje się gwinty, miejsca klejenia i zgrzewania, powierzchnię styku z innymi częściami, okienka wyświetlaczy czy obszary, które mają zachować przewodność. Przy dłuższych seriach opłaca się wykonać dedykowane maski lub przyrządy, które zapewniają powtarzalność.
Mocowanie i warunki otoczenia
Detal musi być zamocowany tak, aby lakier docierał do wszystkich wymaganych powierzchni, a ślad po uchwycie znalazł się w miejscu niewidocznym. Znaczenie mają także temperatura i wilgotność w kabinie lakierniczej oraz czystość powietrza. Przy lakierowaniu detali z tworzyw w serii te parametry kontroluje się na bieżąco, bo każda zmiana może wpłynąć na rozlewność i wygląd powłoki.
Kolejność przygotowania w skrócie
- Kontrola wejściowa detalu: wady wtrysku, zadziory, linie łączenia.
- Ewentualne suszenie tworzyw higroskopijnych, takich jak PA.
- Odtłuszczenie i mycie środkami dobranymi do tworzywa.
- Aktywacja powierzchni dla PP i PE.
- Maskowanie i montaż na przyrządach.
- Jonizacja i odpylanie tuż przed nałożeniem lakieru.
- Nałożenie podkładu, jeśli system tego wymaga, a następnie warstwy właściwej.
Lakierowanie natryskowe a proszkowe - którą metodę wybrać dla tworzyw?
Pytanie o lakierowanie natryskowe a proszkowe pojawia się często, bo obie metody kojarzą się z trwałymi, estetycznymi powłokami. W przypadku tworzyw sztucznych odpowiedź jest jednak zwykle jednoznaczna. Kluczowym ograniczeniem jest temperatura, w jakiej utwardza się powłoka.
Na czym polega lakierowanie natryskowe?
Lakierowanie natryskowe polega na rozpyleniu ciekłego lakieru na drobne krople i nałożeniu go na detal pistoletem ręcznym lub automatycznym. Metoda pozwala uzyskać cienkie, równe warstwy i dobrze pokrywać złożone kształty. Lakiery do tworzyw schną w temperaturze otoczenia lub w umiarkowanie podwyższonej, dobranej do odporności cieplnej podłoża.
Dużą zaletą natrysku jest elastyczność. Zmiana koloru wymaga przepłukania układu, a nie przezbrajania całej linii, co sprzyja krótkim seriom, prototypom i projektom z wieloma wersjami kolorystycznymi.
Dlaczego proszek rzadko stosuje się na tworzywa?
Typowe farby proszkowe utwardza się w piecach w wysokiej temperaturze, przy której większość popularnych tworzyw mięknie lub odkształca się. Dodatkowo klasyczne malowanie proszkowe wykorzystuje elektrostatykę, a podłoże powinno przewodzić prąd, aby proszek się do niego przyciągał. Tworzywa są zazwyczaj izolatorami, więc wymagałyby dodatkowych zabiegów.
Istnieją proszki niskotemperaturowe i utwardzane UV, a także specjalne procesy dla wybranych tworzyw technicznych. Są to jednak rozwiązania niszowe, dlatego w praktyce do większości detali z plastiku stosuje się lakiery ciekłe.
Porównanie metod
| Kryterium | Lakierowanie natryskowe | Malowanie proszkowe |
|---|---|---|
| Typowe podłoże | tworzywa, metale, szkło, drewno | głównie metale |
| Temperatura utwardzania | otoczenia lub umiarkowana, ewentualnie UV | zwykle wysoka, w piecu |
| Grubość powłoki | cienkie, precyzyjnie kontrolowane warstwy | zwykle grubsze warstwy |
| Elastyczność kolorystyczna | wysoka, łatwa zmiana koloru | zmiana koloru wymaga czyszczenia kabiny |
| Efekty specjalne | mat, połysk, soft-touch, metaliki, lakiery transparentne | ograniczone przez technologię |
| Przydatność dla plastiku | standardowy wybór | zwykle nieodpowiednie |
Lakiery utwardzane UV
Lakiery UV utwardzają się w ciągu krótkiej chwili pod wpływem promieniowania ultrafioletowego. Detal nie musi długo przebywać w suszarni, a ryzyko odkształcenia cieplnego jest mniejsze niż w przypadku wygrzewania. Powłoki UV cechują się zwykle wysoką twardością i odpornością chemiczną, dlatego chętnie stosuje się je jako warstwę nawierzchniową, także nad metalizacją.
Ograniczeniem jest geometria: lakier musi zostać naświetlony we wszystkich miejscach, więc głębokie zagłębienia i podcięcia wymagają przemyślanego ustawienia lamp lub obrotu detalu. Lakiery UV też nakłada się najczęściej natryskowo, więc nie są alternatywą dla natrysku, tylko jego odmianą chemiczną.
Lakierowanie zanurzeniowe i inne metody
Lakierowanie zanurzeniowe polega na zanurzeniu detalu w lakierze i jego kontrolowanym wynurzeniu. Sprawdza się przy prostych kształtach i dużych ilościach, ale trudniej w nim uzyskać jednolitą grubość na krawędziach i uniknąć zacieków. Przy elementach dekoracyjnych z tworzyw, gdzie liczy się perfekcyjny wygląd, natrysk zwykle daje lepszą kontrolę.
Czym lakierowanie tworzyw różni się od lakierowania drewna i mebli?
Wiele osób szuka informacji o lakierowaniu natryskowym w kontekście drewna i mebli, a dopiero potem trafia na temat plastiku. Technika rozpylania lakieru jest podobna, ale podłoża zachowują się zupełnie inaczej. Zrozumienie tych różnic pomaga uniknąć przenoszenia nawyków z jednej branży do drugiej.
Lakierowanie natryskowe drewna
Drewno jest porowate i chłonne, a jego właściwości zmieniają się wraz z wilgotnością. Lakierowanie natryskowe drewna wymaga zwykle szlifowania, nałożenia podkładu wypełniającego pory i międzyoperacyjnego szlifu między warstwami. Lakier częściowo wnika w strukturę materiału, co zmienia sposób jego wiązania z podłożem.
Tworzywo sztuczne jest z kolei gładkie i nieporowate, więc lakier nie ma gdzie „wsiąknąć”. Przyczepność trzeba zbudować chemicznie i fizycznie: przez czystość, aktywację i właściwy podkład.
Lakierowanie natryskowe mebli
Lakierowanie natryskowe mebli obejmuje zarówno drewno lite, jak i płyty MDF czy fronty foliowane. Duże, płaskie powierzchnie frontów wymagają innego podejścia niż małe, trójwymiarowe detale z tworzyw. W meblarstwie kluczowa jest odporność na codzienne użytkowanie, a w przypadku detali z tworzyw często dochodzą jeszcze wymagania dotyczące odporności na kosmetyki, pot czy środki czyszczące.
Porównanie podłoży
| Cecha | Tworzywa sztuczne | Drewno i meble |
|---|---|---|
| Struktura podłoża | gładka, nieporowata | porowata, chłonna |
| Główne wyzwanie | niska energia powierzchniowa, ładunki elektrostatyczne | wilgotność, podnoszenie włókien, wypełnienie porów |
| Przygotowanie | odtłuszczenie, aktywacja, antystatyzacja, primer | szlifowanie, odpylanie, podkład wypełniający |
| Wrażliwość na temperaturę | wysoka, ryzyko odkształceń | umiarkowana |
| Typowa skala detali | małe i średnie elementy w seriach | fronty, blaty, elementy konstrukcyjne |
Wniosek jest prosty: lakiernia meblowa i lakiernia tworzyw to w praktyce różne specjalizacje, nawet jeśli obie stosują natrysk. Detale z plastiku warto powierzać zakładowi, który ma doświadczenie z tworzywami i dobiera lakier do konkretnego gatunku.
Jakie wykończenie powłoki wybrać?
Dobór wykończenia zależy od funkcji detalu, jego otoczenia i oczekiwanego wrażenia. Ta sama nakrętka w macie i w wysokim połysku będzie inaczej odbierana przez klienta, ale też inaczej zniesie codzienne użytkowanie. Warto więc patrzeć na wykończenie nie tylko jak na estetykę, ale też jak na parametr techniczny.
Mat, satyna i połysk
Wysoki połysk podkreśla kolor i głębię, ale bezlitośnie pokazuje odciski palców, mikrozarysowania i wady podłoża. Mat lepiej maskuje niedoskonałości i daje bardziej stonowany, nowoczesny efekt. Satyna, czyli półmat, jest kompromisem między obiema skrajnościami.
Lakier soft-touch
Lakier soft-touch nadaje powierzchni aksamitny, lekko gumowy w dotyku charakter. Często stosuje się go na obudowach elektroniki, pilotach i ekskluzywnych opakowaniach kosmetycznych. Trzeba jednak pamiętać, że powłoki soft-touch bywają mniej odporne na ścieranie i niektóre chemikalia niż twarde lakiery połyskowe, więc ich dobór warto potwierdzić testami.
Kolor i struktura
Kolor określa się najlepiej przez fizyczny wzorzec lub numer w uznanym wzorniku, a nie przez opis słowny czy plik graficzny. Lakiery strukturalne tworzą wyczuwalną fakturę, która maskuje drobne wady wypraski i poprawia chwyt. Na przezroczystych tworzywach stosuje się też lakiery transparentne barwione, które zachowują przejrzystość i nadają odcień.
Efekt metaliczny i metalizacja
Lakier metaliczny zawiera pigmenty efektowe, które dają błysk, ale nie odbijają światła jak lustro. Gdy potrzebny jest prawdziwy efekt lustrzany lub chromowy, lepszym wyborem jest metalizacja próżniowa, w której na detal osadza się cienką warstwę aluminium w komorze próżniowej. Taki układ zwykle obejmuje lakier podkładowy, warstwę metaliczną i lakier nawierzchniowy, który może być bezbarwny lub barwiony, na przykład na złoto czy miedź.
Jeśli rozważasz to rozwiązanie, zajrzyj do artykułu Metalizacja próżniowa - cena, w którym wyjaśniamy, od czego zależy koszt takiego procesu.
Porównanie wykończeń
| Wykończenie | Efekt wizualny i dotykowy | Mocne strony | Na co uważać |
|---|---|---|---|
| Połysk | głęboki kolor, lustrzane odbicie | prestiżowy wygląd, łatwe czyszczenie | widoczne odciski i rysy, wymaga idealnego podłoża |
| Satyna | delikatny, rozproszony połysk | kompromis estetyki i praktyczności | trudniejsze dopasowanie stopnia połysku między partiami |
| Mat | brak odblasków, nowoczesny wygląd | maskuje drobne wady | może się wybłyszczać przy intensywnym tarciu |
| Soft-touch | aksamitny w dotyku | wrażenie premium, dobry chwyt | ograniczona odporność na ścieranie i niektóre substancje |
| Struktura | wyczuwalna faktura | maskuje wady, poprawia chwyt | trudniejsze czyszczenie zagłębień |
| Lakier metaliczny | błysk pigmentów efektowych | szeroka gama barw | brak pełnego efektu lustra |
| Metalizacja + lakier | efekt lustrzany lub chromowy | lekkość tworzywa i wygląd metalu | wymaga dobrego podkładu i ochronnej warstwy nawierzchniowej |
Jak ocenia się jakość powłoki lakierniczej?
Dobra powłoka nie tylko ładnie wygląda w dniu odbioru, ale zachowuje swoje właściwości przez cały okres użytkowania produktu. Dlatego przy seryjnym lakierowaniu ustala się kryteria odbioru i metody badań. Najlepiej zrobić to jeszcze przed prototypem, żeby obie strony oceniały detale tak samo.
Przyczepność metodą siatki nacięć
Najpopularniejszą metodą oceny przyczepności jest test siatki nacięć opisany w normie PN-EN ISO 2409. Na powłoce wykonuje się siatkę nacięć specjalnym nożem, a następnie ocenia, jaka część powłoki odspoiła się w obrębie kratek. Wynik wyraża się w klasach, od powłoki bez odspojeń po powłokę mocno uszkodzoną.
Często test łączy się z oderwaniem taśmy samoprzylepnej przyklejonej na nacięciach. Wymaganą klasę przyczepności warto zapisać w specyfikacji zamówienia.
Grubość powłoki
Grubość wpływa na krycie, odporność i wygląd. Na metalach mierzy się ją łatwo metodami magnetycznymi lub wiroprądowymi, ale na tworzywach te metody nie działają. Stosuje się wtedy m.in. pomiary ultradźwiękowe lub badania niszczące na przekroju detalu.
Połysk i kolor
Połysk mierzy się połyskomierzem pod określonym kątem, a wynik podaje w jednostkach połysku. Kolor porównuje się ze wzorcem wizualnie w kontrolowanym oświetleniu lub instrumentalnie przy użyciu spektrofotometru. Przy dłuższych seriach instrumentalny pomiar ułatwia utrzymanie powtarzalności między partiami.
Odporność na zarysowanie, ścieranie i chemikalia
Odporność na zarysowanie i twardość powłoki ocenia się m.in. metodą ołówkową lub testami z rysikiem pod obciążeniem. Odporność na ścieranie sprawdza się w testach z określoną liczbą cykli tarcia. Odporność chemiczną bada się, nanosząc na powłokę substancje, z którymi detal będzie się stykał: alkohol, kremy, perfumy, pot czy środki czyszczące.
Przegląd badań
| Badanie | Co sprawdza | Przykładowa metoda |
|---|---|---|
| Przyczepność | czy powłoka trzyma się podłoża | siatka nacięć wg PN-EN ISO 2409, test taśmy |
| Grubość | czy warstwa ma wymaganą grubość | pomiar ultradźwiękowy, przekrój mikroskopowy |
| Połysk | stopień połysku powierzchni | połyskomierz |
| Kolor | zgodność z wzorcem | ocena wizualna, spektrofotometr |
| Twardość i zarysowanie | odporność na uszkodzenia mechaniczne | metoda ołówkowa, test rysika |
| Ścieranie | trwałość przy tarciu | testy cykliczne |
| Odporność chemiczna | reakcję na kontakt z substancjami | testy kontaktowe z cieczami i kremami |
| Starzenie | zachowanie w czasie, w cieple i wilgoci | testy klimatyczne i UV |
Co oznacza lakierowanie ręczne lub natryskowe niezhermetyzowane?
Określenie „lakierowanie ręczne lub natryskowe niezhermetyzowane” pojawia się w polskich regulacjach i dokumentach dotyczących emisji zanieczyszczeń do powietrza, zwłaszcza lotnych związków organicznych, czyli LZO. Opisuje procesy, w których lakier nakłada się pędzlem, wałkiem lub natryskiem w instalacji, która nie jest szczelnie zamknięta. Opary rozpuszczalników mogą więc wydostawać się do otoczenia i wymagają odciągu oraz kontroli.
Dlaczego to rozróżnienie ma znaczenie?
Instalacje hermetyczne ograniczają emisję u źródła, natomiast stanowiska niezhermetyzowane wymagają szczególnej uwagi pod kątem wentylacji, filtracji powietrza i ochrony pracowników. Od rodzaju instalacji i ilości zużywanych lakierów może zależeć, jakie formalności środowiskowe musi spełnić zakład, na przykład zgłoszenie instalacji lub uzyskanie pozwolenia. Szczegółowe progi i obowiązki wynikają z aktualnych przepisów, które warto każdorazowo sprawdzić w źródłach prawnych.
Co to oznacza dla zleceniodawcy?
Dla firmy zlecającej lakierowanie to przede wszystkim informacja, że profesjonalna lakiernia działa w ramach wymagań dotyczących BHP i ochrony środowiska. Prowadzenie takiego procesu we własnym zakresie, bez odpowiedniej kabiny i odciągu, wiąże się nie tylko z ryzykiem złej jakości, ale też z obowiązkami formalnymi. To jeden z powodów, dla których wiele firm woli zlecić lakierowanie detali wyspecjalizowanemu zakładowi.
Co przygotować przed zleceniem prototypu lub serii?
Dobrze przygotowane zapytanie pozwala szybciej dobrać proces i uniknąć nieporozumień przy odbiorze. Najwięcej czasu traci się zwykle na doprecyzowanie koloru, gatunku tworzywa i powierzchni, które mają zostać pomalowane. Poniższa checklista porządkuje informacje, które warto mieć pod ręką.
Checklista zlecenia
| Element | Co przygotować | Dlaczego to ważne |
|---|---|---|
| Rysunek lub model 3D | plik z zaznaczonymi powierzchniami lakierowanymi i maskowanymi | określa zakres pracy i sposób mocowania |
| Gatunek tworzywa | nazwa handlowa granulatu, dodatki, ewentualne środki antyadhezyjne | decyduje o przygotowaniu i doborze lakieru |
| Próbki detali | kilka wyprasek z bieżącej produkcji | pozwalają wykonać próby przyczepności |
| Wzorzec koloru | fizyczna próbka lub numer we wzorniku | eliminuje spory o odcień |
| Wykończenie | mat, satyna, połysk, soft-touch, struktura, metalizacja | wpływa na wybór systemu lakierniczego |
| Warunki użytkowania | kontakt z kosmetykami, chemią, UV, temperaturą | określa wymagane odporności |
| Kryteria odbioru | wymagane testy, klasy przyczepności, dopuszczalne wady | ułatwia obiektywną ocenę |
| Liczba sztuk | prototyp, seria próbna, produkcja ciągła | wpływa na technologię mocowania i wycenę |
| Opakowanie i transport | sposób pakowania detali surowych i gotowych | chroni przed zarysowaniem i zabrudzeniem |
| Terminy | data prototypu i harmonogram dostaw | pozwala zaplanować produkcję |
Prototyp przed serią
Przy nowych projektach dobrze jest zacząć od prototypu lub krótkiej serii próbnej. Pozwala to potwierdzić przyczepność, kolor i wygląd na prawdziwych wypraskach, a nie tylko na płytkach testowych. Dopiero zatwierdzony wzorzec staje się punktem odniesienia dla produkcji seryjnej.
Kontakt i wycena
STANIAX świadczy usługi lakierowania tworzyw sztucznych, szkła i innych detali oraz metalizacji próżniowej. Szczegóły oferty znajdziesz w sekcji lakierowanie tworzyw. Jeśli szukasz usługi określanej jako lakierowanie natryskowe Warszawa, klienci z Warszawy i całej Polski mogą wysłać detale do wyceny przez formularz kontaktowy.
Podsumowanie
Lakierowanie tworzyw sztucznych to proces, w którym sukces zaczyna się na długo przed nałożeniem pierwszej warstwy lakieru. Trzeba znać gatunek tworzywa, zadbać o czystość i aktywację powierzchni, a potem dobrać system lakierniczy do funkcji detalu. Dopiero wtedy wykończenie, czy to mat, połysk, soft-touch, czy efekt lustrzany, będzie zarówno ładne, jak i trwałe.
W przypadku plastiku standardem pozostaje lakierowanie natryskowe, często z utwardzaniem UV, a malowanie proszkowe zwykle odpada ze względu na temperaturę. Jakość warto mierzyć konkretnymi testami, takimi jak siatka nacięć, pomiar połysku i odporność chemiczna. Dobrze przygotowane zapytanie z rysunkiem, gatunkiem tworzywa i wzorcem koloru znacząco skraca drogę od prototypu do serii.
Najczęściej zadawane pytania
Czy każde tworzywo sztuczne da się polakierować?
Zdecydowaną większość tworzyw da się lakierować, ale nie zawsze w ten sam sposób. ABS, PC czy PMMA zwykle wymagają standardowego przygotowania, a PP i PE potrzebują aktywacji powierzchni i specjalnego podkładu. Najpewniejszą odpowiedź daje próba na detalach z bieżącej produkcji.
Dlaczego lakier odpada od plastiku?
Najczęstsze przyczyny to zabrudzona powierzchnia, pozostałości środka antyadhezyjnego, niska energia powierzchniowa tworzywa lub źle dobrany lakier. Problem może też wynikać z migracji dodatków z tworzywa na powierzchnię. Diagnoza zaczyna się zwykle od sprawdzenia gatunku tworzywa i historii procesu.
Czy można malować tworzywa proszkowo?
W większości przypadków nie, bo typowe farby proszkowe utwardza się w temperaturze, której popularne tworzywa nie wytrzymują bez odkształceń. Istnieją specjalne proszki niskotemperaturowe i procesy dla wybranych tworzyw technicznych, ale to rozwiązania niszowe. Standardem dla detali z plastiku jest lakierowanie natryskowe lakierami ciekłymi.
Czym różni się lakier UV od zwykłego lakieru?
Lakier UV utwardza się w krótkim czasie pod wpływem promieniowania ultrafioletowego, a nie przez odparowanie rozpuszczalnika czy reakcję chemiczną w temperaturze. Daje to szybszy cykl i mniejsze nagrzewanie detalu. Powłoki UV są zwykle twarde i odporne chemicznie, dlatego często pełnią rolę warstwy nawierzchniowej.
Czy lakier soft-touch jest trwały?
Lakier soft-touch daje bardzo przyjemny efekt dotykowy, ale jego odporność na ścieranie i niektóre substancje bywa niższa niż w przypadku twardych lakierów. Trwałość zależy od konkretnego systemu i warunków użytkowania. Dlatego przy produktach często dotykanych lub mających kontakt z kosmetykami warto przeprowadzić testy odporności.
Jak sprawdzić przyczepność lakieru do tworzywa?
Najczęściej stosuje się test siatki nacięć według PN-EN ISO 2409, uzupełniony o oderwanie taśmy klejącej. Wynik podaje się w klasach przyczepności. Wymaganą klasę dobrze jest wpisać do specyfikacji zamówienia jeszcze przed prototypem.
Czy lakierowanie tworzyw opłaca się przy małych seriach?
Lakierowanie natryskowe jest elastyczne i dobrze sprawdza się również przy prototypach oraz krótkich seriach. Koszt jednostkowy zależy m.in. od wielkości detalu, maskowania, liczby warstw i potrzebnych przyrządów. Najdokładniejszą odpowiedź da wycena na podstawie rysunku i próbek.
Czy da się połączyć lakierowanie z efektem lustrzanym?
Tak, efekt lustrzany lub chromowy uzyskuje się zwykle przez metalizację próżniową w połączeniu z lakierem podkładowym i nawierzchniowym. Lakier nawierzchniowy chroni cienką warstwę metalu i może nadać jej odcień, na przykład złoty. Więcej o tym procesie przeczytasz w bazie wiedzy STANIAX.
Czy lakierowanie tworzyw przypomina lakierowanie mebli?
Technika natrysku jest podobna, ale przygotowanie podłoża zupełnie inne. Drewno i płyty meblowe są porowate i wymagają szlifowania oraz wypełniania porów, a tworzywa są gładkie i wymagają przede wszystkim czystości, antystatyzacji i ewentualnej aktywacji. Dlatego doświadczenie z lakierowaniem mebli nie przekłada się wprost na pracę z plastikiem.
Powiązane artykuły
Źródła
Masz detale z tworzyw do polakierowania lub chcesz sprawdzić, które wykończenie sprawdzi się w Twoim projekcie? Wyślij rysunek i opis przez formularz wyceny, a przygotujemy propozycję dopasowaną do Twojego zlecenia.