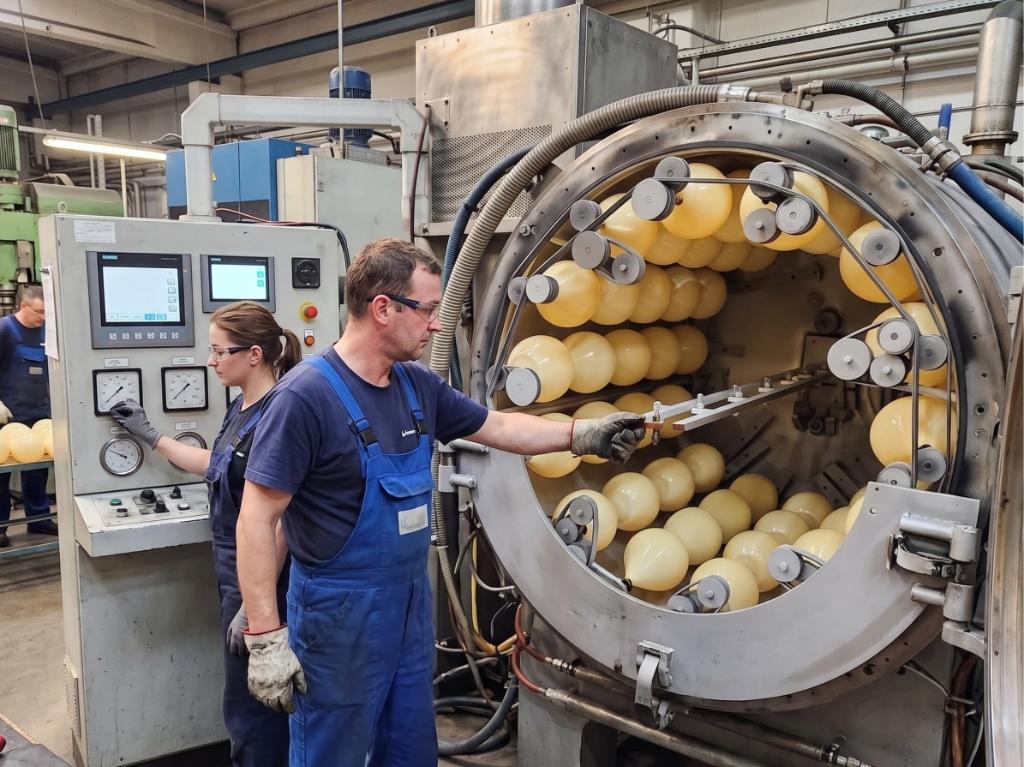
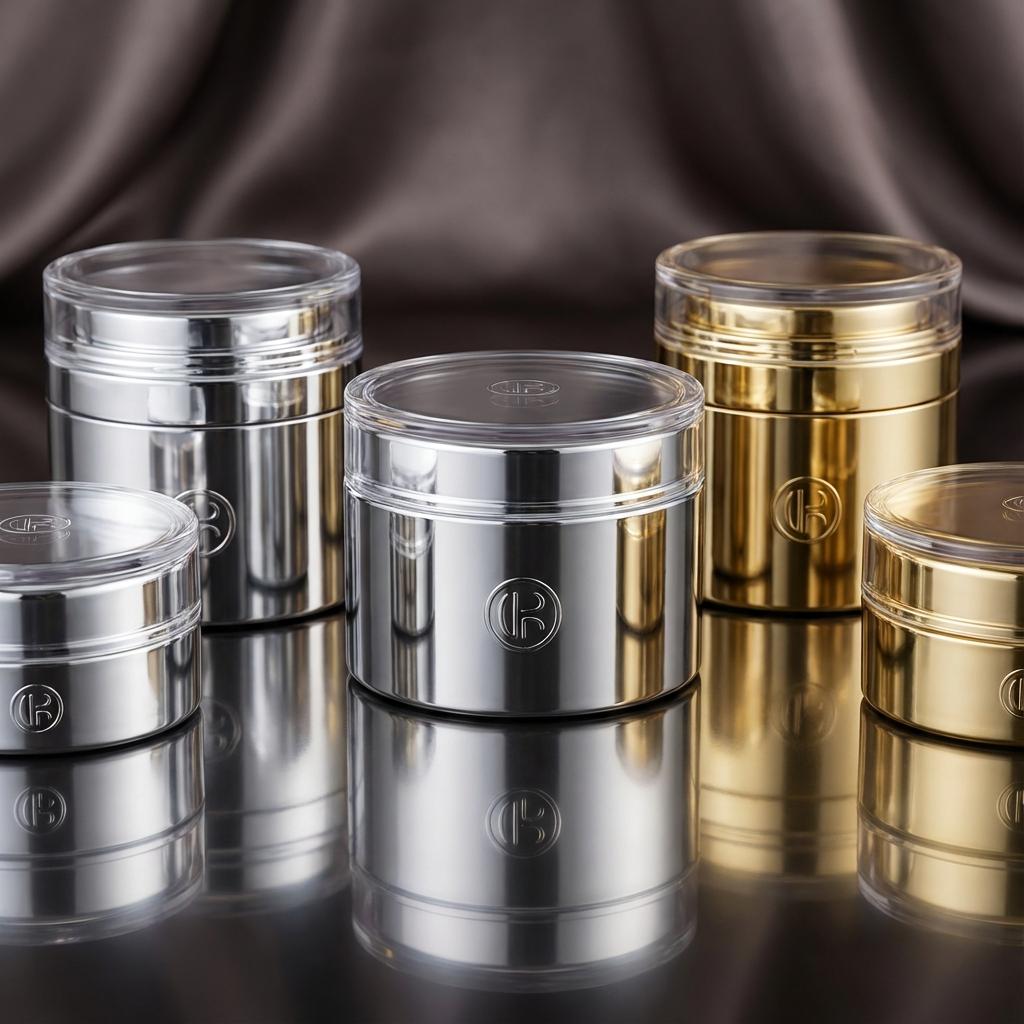
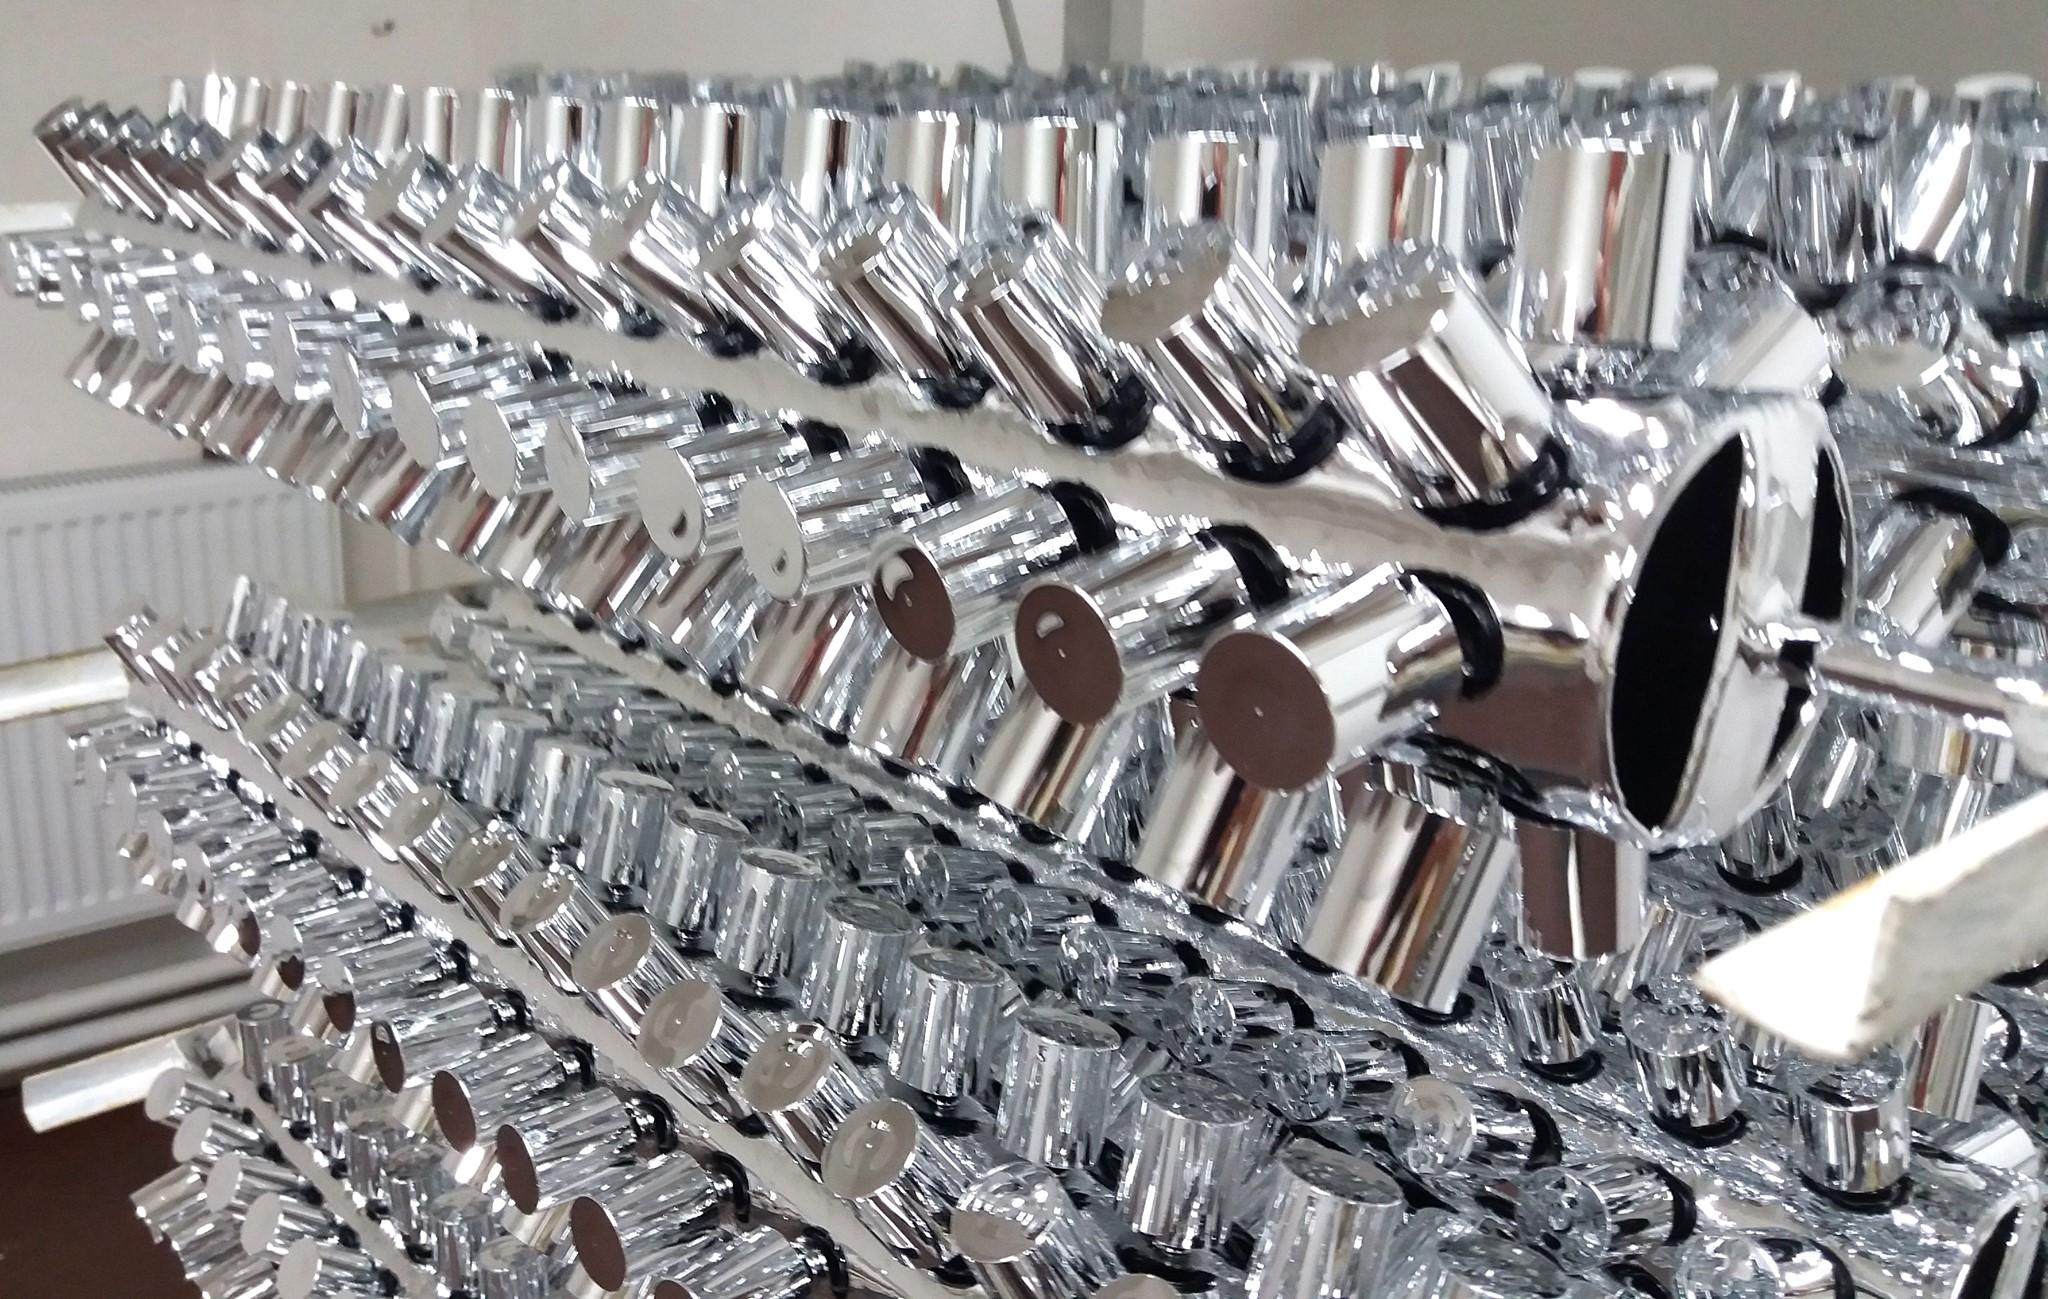
Metalizacja próżniowa (Physical Vapor Deposition - PVD) to zaawansowany proces fizycznego osadzania nanometrycznej warstwy metalu w wysokiej próżni. W zakładzie produkcyjnym STANIAX w Józefowie pod Warszawą wykonujemy usługowe metalizowanie próżniowe detali z tworzyw sztucznych, metali, szkła i ceramiki, uzyskując idealnie gładki efekt lustrzanego chromu, złota, miedzi oraz powłoki techniczne o wysokiej refleksyjności świetlnej.
Zakres usług metalizacji próżniowej i parametry komory PVD
W przeciwieństwie do galwanizacji elektrolitycznej, metalizacja próżniowa jest procesem suchym, ekologicznym i wolnym od toksycznych związków chromu sześciowartościowego (Cr6+). Pozwala pokrywać zarówno podłoża przewodzące, jak i dielektryczne (polimery, szkło, ceramikę, kompozyty), zachowując pełną powtarzalność koloru i połysku w partiach od kilkudziesięciu do setek tysięcy sztuk.
Możliwości technologiczne zakładu metalizacji próżniowej STANIAX
Kompleksowa linia przygotowania powierzchni, lakierowania podkładowego, napylania próżniowego i barwienia Top Coat
Napylanie próżniowe czystego aluminium (99,99% Al) w komorach wysokiej próżni z planetarnym systemem rotacji wsadu zapewniającym równomierne pokrycie 3D.
Własna produkcja i adaptacja specjalistycznego oprzyrządowania (satelitów, uchwytów i masek) pod nietypowe kształty detali klienta.
Metalizacja funkcjonalna: zwierciadła optyczne i oświetleniowe, ekrany odbijające promieniowanie cieplne IR oraz powłoki ekranujące EMI/RFI na obudowach elektroniki.
Kontrola jakości każdej partii: test przyczepności siatką nacięć wg ISO 2409, pomiar połysku (GU) i kontrola odporności chemicznej/ścieralności.
Specyfikacja techniczna procesu metalizacji próżniowej PVD w STANIAX - specyfikacja techniczna
Parametr procesu
Wartość / Standard w STANIAX
Znaczenie dla wyrobu gotowego
Metoda weryfikacji
Ciśnienie robocze w komorze
10⁻⁴ - 5×10⁻⁵ mbar (wysoka próżnia)
Brak wtrąceń gazowych, maksymalna gęstość i czystość lustra metalicznego
Próżniomierze próżni wysokiej w każdym cyklu
Grubość warstwy metalu (Al)
50 - 120 nanometrów (0,05 - 0,12 µm)
Brak wpływu na tolerancje montażowe, zatrzaski i gwinty precyzyjnych detali
Kontrola transmisji optycznej i rezystancji powierzchniowej
Grubość układu lakierniczego (Base + Top)
15 - 35 µm (zależnie od podłoża i przeznaczenia)
Wygładzenie mikronierówności wtrysku (Ra < 0,02 µm) oraz odporność na ścieranie i UV
Brak odspajania powłoki przy zginaniu, uderzeniach i szokach termicznych
Test siatki nacięć (Cross-Cut) wg normy PN-EN ISO 2409
Przyjmujemy zlecenia jednostkowe (prototypy, wzorce), serie średnie oraz stałe kontrakty wielkoseryjne dla przemysłu z całej Polski i Europy.
Na czym polega fizyka metalizacji próżniowej i budowa powłoki 4-warstwowej?
W ujęciu inżynierii powierzchni metalizacja próżniowa metodą odparowania termicznego (Thermal Evaporation PVD) wykorzystuje zjawisko przejścia metalu w stan pary w warunkach głębokiej próżni. Po odpompowaniu powietrza z komory do ciśnienia rzędu 10⁻⁴ mbar czyste aluminium umieszczone na wolframowych elementach grzejnych zostaje błyskawicznie odparowane. Ponieważ w komorze nie ma cząsteczek powietrza, atomy aluminium poruszają się po liniach prostych i kondensują na chłodniejszych detalach obracających się na planetarnym bębnie wsadowym.
Sama warstwa napylonego metalu ma grubość poniżej 0,1 mikrometra - dlatego idealnie odwzorowuje topografię podłoża, na którym spoczywa. Aby uzyskać głębokie, bezbłędne lustro na wyprasce wtryskowej lub odlewie, kluczowe jest połączenie procesu próżniowego z zaawansowaną technologią lakierniczą.
Dlaczego lakier podkładowy (Base Coat) i nawierzchniowy (Top Coat) decydują o trwałości?
Kompletny system metalizacji próżniowej STANIAX składa się z czterech współpracujących warstw inżynieryjnych:
Warstwa 1 - Podłoże przygotowane chemicznie i antystatycznie: odtłuszczone w izopropanolu/kąpieli wodnej i zjonizowane powietrzem w celu usunięcia ładunków elektrostatycznych przyciągających kurz.
Warstwa 2 - Lakier podkładowy (Base Coat): wypełnia linie płynięcia tworzywa, pory i mikro-rysy formy wtryskowej, tworząc szklistą powierzchnię o napięciu powierzchniowym zoptymalizowanym pod adhezję aluminium.
Warstwa 3 - Aluminium PVD (99,99%): nadaje 100% metaliczny blask, nieprzezroczystość świetlną oraz właściwości refleksyjne lub ekranujące.
Warstwa 4 - Lakier nawierzchniowy (Top Coat): zamyka mikropory aluminium, chroni przed ścieraniem, potem dłoni, alkoholami i promieniowaniem UV oraz pozwala barwić powłokę pigmentami transparentnymi.
Metalizacja próżniowa PVD a chromowanie galwaniczne - porównanie dla przemysłu
Tradycyjne chromowanie galwaniczne jest ograniczone głównie do metali oraz wąskiej grupy tworzyw (ABS do galwanizacji) wytrawianych w agresywnych kąpielach kwasu chromowego i soli palladu. Metalizacja próżniowa eliminuje toksyczne kąpiele, jest średnio o 30-50% tańsza w produkcji seryjnej i pozwala metalizować znacznie szerszą gamę materiałów: PC, PMMA, PA, PP, PS, kompozyty BMC/SMC, szkło oraz ceramikę.
Zastosowania przemysłowe metalizacji próżniowej - od optyki po opakowania
Dzięki połączeniu doświadczenia założycielskiego Dariusza Staniaka (działającego w branży metalizacji próżniowej w Józefowie od 1993 roku) z nowoczesnym parkiem komorowym STANIAX Sp. z o.o., obsługujemy cztery główne sektory przemysłowe.
Przemysł oświetleniowy, optyczny i motoryzacyjny
Produkujemy i regenerujemy zwierciadła reflektorów, rastry opraw przemysłowych LED, odbłyśniki lamp operacyjnych i drogowych oraz listwy i emblematy samochodowe wymagające odporności na warunki atmosferyczne i temperaturę.
Opakowania kosmetyczne (Beauty), perfumeria, elektronika i AGD
Napylamy powłoki w odcieniach złota, srebra, różowego złota i grafitu na zamknięcia perfum, słoiczki kremów, oprawki szminek, pokrętła sprzętu AGD/audio, trofea sportowe, dewocjonalia oraz akcesoria meblowe.
Kliknij wybraną warstwę technologiczną, aby sprawdzić jej parametry fizykochemiczne, grubość oraz funkcję w układzie STANIAX.
01. Podłoże (Substrat) (WARSTWA BAZOWA)
02. Lakier Base Coat (WYGŁADZANIE OPTYCZNE)
03. Aluminium PVD 99,99% (KOMORA WYSOKIEJ PRÓŻNI)
04. Lakier Top Coat + Kolor (OCHRONA I BARWIENIE)
Proces technologiczny
Proces przemysłowej metalizacji próżniowej w 4 krokach
Każda partia produkcyjna przechodzi rygorystyczny proces przygotowania i kontroli międzyoperacyjnej.
01
Montaż na oprzyrządowaniu i mycie jonizacyjne
Dobieramy dedykowane uchwyty (satelity) eliminujące cienie napylania, odtłuszczamy detale i odmuchujemy je zjonizowanym powietrzem w strefie czystej.
Eliminacja wtrąceń pyłowych
02
Aplikacja i wygrzewanie lakieru Base Coat
Nakładamy lakier podkładowy dopasowany chemicznie do rodzaju tworzywa lub metalu, a następnie polimeryzujemy powłokę w piecu grzewczym lub tunelu UV.
Adhezja międzywarstwowa 5B
03
Metalizacja w komorze wysokiej próżni PVD
Wsad trafia do komory próżniowej, gdzie po osiągnięciu próżni 10⁻⁴ mbar następuje termiczne odparowanie aluminium na obracające się planetarnie detale.
Jednorodność powłoki 360°
04
Lakierowanie Top Coat, barwienie i kontrola jakości
Nakładamy lakier nawierzchniowy bezbarwny lub koloryzujący (złoto, miedź, inox), utwardzamy powłokę i wykonujemy testy przyczepności przed pakowaniem.
Protokół kontroli jakości partii
Przewagi B2B
Branże i komponenty obsługiwane w procesie metalizacji próżniowej
Od precyzyjnych elementów optycznych po wielkoseryjne opakowania kosmetyczne i detale wykończeniowe.
Opakowania kosmetyczne i zakrętki perfum · Odbłyśniki oświetleniowe LED i architektoniczne · Emblematy, logotypy i listwy automotive · Pokrętła i panele sprzętu AGD / RTV · Akcesoria meblowe, uchwyty i rozety · Trofea sportowe, puchary i medale · Dewocjonalia, znicze i elementy sakralne · Obudowy elektroniczne z ekranowaniem EMI · Efekt lustrzanego chromu PVD · Złoto 14K / 18K / 24K i Rose Gold · Stal szczotkowana Inox i Satynowy Nikiel · Czarny chrom (Dark Chrome / Gunmetal) · Miedź antyczna i mosiądz dekoracyjny · Metalizacja selektywna z maskowaniem · Powłoki półprzepuszczalne ( lustro weneckie ) · Własna budowa oprzyrządowania wsadowego
WTRYSKOWNIE I PRODUCENCI OEM
Uszlachetnianie wyprasek bezpośrednio z wtryskowni
Współpracujemy z wtryskowniami tworzyw sztucznych jako zewnętrzny dział wykończenia powierzchni. Odbieramy surowe wypraski i odsyłamy gotowe, spakowane detale metalizowane.
Zdolność przerobowa: od partii próbnych po tysiące sztuk dziennie
PROTOTYPOWANIE I DRUK 3D
Metalizacja prototypów SLA/SLS i krótkich serii wdrożeniowych
Wykonujemy próby technologiczne oraz wzorce kolorystyczne (chrom, złoto, satyna) dla projektantów wzornictwa przemysłowego i działów R&D przed uruchomieniem produkcji wielkoseryjnej.
Tryb ekspresowy 2-3 dni robocze dla prototypów
OPTYKA I OŚWIETLENIE PRZEMYSŁOWE
Zwierciadła techniczne o refleksji >92%
Metalizujemy rastry, reflektory halowe, szperacze i elementy aparatury medycznej wymagające najwyższej czystości optycznej i odporności na podwyższoną temperaturę pracy.
Podkłady wysokotemperaturowe do 220°C
Realizacje przemysłowe
Zrealizowane projekty metalizacji próżniowej (najedź lupą, aby powiększyć)
Przykłady wdrożeń przemysłowych zrealizowanych w komorach próżniowych STANIAX.
TECHNOLOGIA KOMOROWA PVD
Wsad produkcyjny detali technicznych w komorze wysokiej próżni
Równomierne napylanie złożonych geometrycznie komponentów na dedykowanym oprzyrządowaniu planetarnym zaprojektowanym w zakładzie STANIAX.
Powtarzalność partii: >99,2% detali zgodnych w pierwszym przebiegu
OPAKOWANIA PREMIUM & BEAUTY
Metalizacja próżniowa nakrętek i atomizerów w kolorach złota i chromu
Wielkoseryjne metalizowanie zamknięć kosmetycznych z PP i ABS z lakierem nawierzchniowym odpornym na perfumy i olejki eteryczne.
Odporność na test alkoholowy i ścieranie: pełna zgodność
KOMPONENTY MASZYNOWE I OŚWIETLENIOWE
Powłoki refleksyjne i dekoracyjne na detalach technicznych
Połączenie wysokiej przyczepności podkładu technicznego z lustrzaną warstwą aluminium zabezpieczoną bezbarwnym lakierem poliuretanowym.
Klasa przyczepności: 5B (ISO 2409)
Kalkulator partii produkcyjnej PVD i doboru układu powłokowego
Orientacyjna pojemność wsadu komory próżniowej: małe detale (20-65 mm, np. nakrętki kosmetyczne) ~900 szt./cykl; średnie detale (80-240 mm, np. odbłyśniki i flakony) ~140 szt./cykl; duże korpusy i klosze (250-550 mm) ~28 szt./cykl. Dobór powłoki PVD i napylanie aluminium 99,99% pod ABS, PC, PP, PA, szkło oraz druk 3D SLS.
Najczęstsze pytania o metalizację próżniową PVD (FAQ)
Odpowiedzi na pytania inżynierów, technologów i działów zakupów B2B.
Czym różni się metalizacja próżniowa PVD od tradycyjnego chromowania galwanicznego?
Metalizacja próżniowa PVD to proces fizycznego osadzania par metalu (aluminium 99,99%) w komorze wysokiej próżni w połączeniu z lakierowaniem podkładowym i nawierzchniowym. W przeciwieństwie do galwanizacji nie używa toksycznego chromu sześciowartościowego (Cr6+) ani kąpieli kwasowych, pozwala pokrywać niemal każde tworzywo sztuczne (nie tylko specjalny ABS galwaniczny), szkło i metale, a przy tym zapewnia łatwe barwienie na odcienie złota, miedzi, różowego złota czy czarnego chromu przy niższym koszcie jednostkowym.
Jakie materiały można poddać procesowi metalizacji próżniowej?
W zakładzie STANIAX metalizujemy tworzywa termoplastyczne (ABS, PC, PC/ABS, PMMA, PS, SAN, PA, a po aktywacji również PP i PE), tworzywa duroplastyczne i kompozyty (BMC, SMC, laminaty epoksydowo-szklane, żywice SLA), metale (stal, aluminium, stopy ZnAl, mosiądz) oraz szkło i ceramikę techniczną.
Czy metalizacja próżniowa zmienia wymiary detalu lub blokuje gwinty i zatrzaski?
Sama warstwa aluminium napylana w próżni ma grubość zaledwie 50-120 nanometrów (0,05-0,12 µm), więc jest całkowicie pomijalna wymiarowo. Całkowita grubość układu z lakierem podkładowym i nawierzchniowym wynosi 15-35 µm. Jeśli detal posiada bardzo ciasne pasowania lub gwinty, stosujemy maskowanie stref montażowych na etapie mocowania na oprzyrządowaniu.
Jaka jest minimalna wielkość zamówienia (MOQ) i czas realizacji?
Nie narzucamy sztywnego zaporowego MOQ - wyceniamy zarówno pojedyncze detale i serie prototypowe (od kilku sztuk), jak i zamówienia wielkoseryjne liczone w dziesiątkach tysięcy elementów. Standardowy czas realizacji partii produkcyjnych wynosi 5-10 dni roboczych, a prób i prototypów 2-3 dni robocze w trybie ekspresowym.
Czy powłoka metalizowana próżniowo jest odporna na ścieranie, UV i warunki zewnętrzne?
Tak, za odporność eksploatacyjną odpowiada odpowiednio dobrany lakier nawierzchniowy (Top Coat). W zależności od specyfikacji klienta stosujemy lakiery utwardzane promieniami UV o wysokiej twardości ołówkowej (dla opakowań kosmetycznych) lub elastyczne dwuskładnikowe lakiery poliuretanowe i akrylowe z filtrami UV (dla branży motoryzacyjnej i zastosowań zewnętrznych).
Jak przygotować detale z wtryskowni przed wysyłką do metalizacji próżniowej?
Kluczowe znaczenie ma wykonywanie wtrysku bez użycia silikonowych środków rozdzielających (lub wyłącznie na środkach deklarowanych jako lakierowalne / silikon-free). Silikon wbudowuje się w strukturę powierzchni tworzywa i powoduje tzw. kraterowanie lakieru. Wypraski powinny być pakowane w czyste worki polietylenowe lub przekładki bezpyłowe chroniące przed porysowaniem w transporcie.
Zapytaj o wycenę metalizacji próżniowej PVD i próby technologiczne
Prześlij informację o materiale podłoża, wymiarach detalu, oczekiwanym efekcie (chrom, złoto, satyna, odbłyśnik techniczny) oraz planowanym wolumenie. Przygotujemy kalkulację i zaproponujemy wykonanie partii próbnej.