PVD-Oberflächentechnik seit 1993 (Dariusz Staniak · STANIAX Sp. z o.o.)
Vakuummetallisierung & industrielle PVD-Beschichtung im Hochvakuum
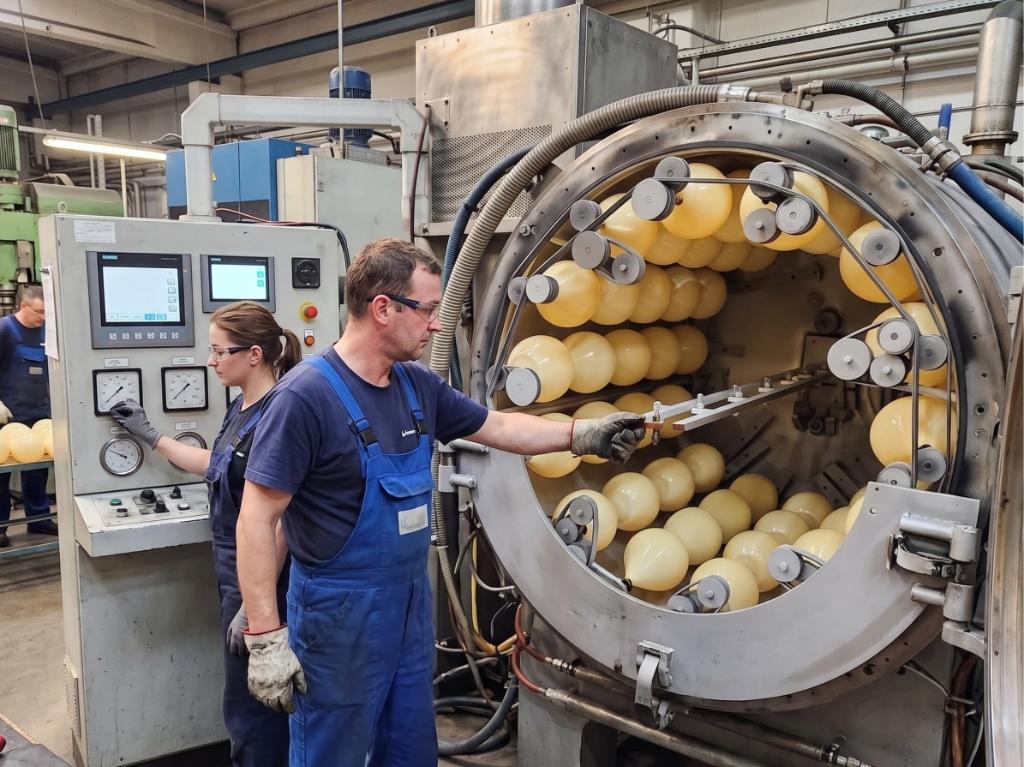
Die Vakuummetallisierung (Physical Vapor Deposition - PVD-Vakuumbedampfung) ist ein hochpräzises Dünnschichtverfahren, bei dem im Hochvakuum eine nanometerdünne Metallschicht abgeschieden wird. Im Produktionswerk STANIAX in Józefów bei Warschau realisieren wir die Lohn-Metallisierung von Kunststoffen, Metallen, Glas und Keramik mit spiegelndem 99,99% Aluminium, Chrom-, Gold-, Kupfer- und technischen Reflexions- oder EMV-Schichten.
Leistungsspektrum der Vakuummetallisierung & Kammer-Spezifikationen
Im Gegensatz zur galvanischen Verchromung ist die Vakuummetallisierung ein trockenes, RoHS- und REACH-konformes Verfahren völlig frei von giftigem sechswertigem Chrom (Cr6+). Sie ermöglicht die Beschichtung sowohl leitfähiger Metalle als auch nichtleitender Werkstoffe (Polymere, Glas, Keramik, Verbundwerkstoffe) in höchster Serienkonstanz.
Technologische Kapazitäten des Metallisierungswerks STANIAX
Vollständige Prozesskette: Vorbehandlung, Base-Coat-Glättung, PVD-Hochvakuumbedampfung und Top-Coat-Farbgebung
Vakuumbedampfung mit 99,99% Reinstaluminium in Hochvakuumkammern mit planetarischer Chargenrotation für gleichmäßige 3D-Beschichtung.
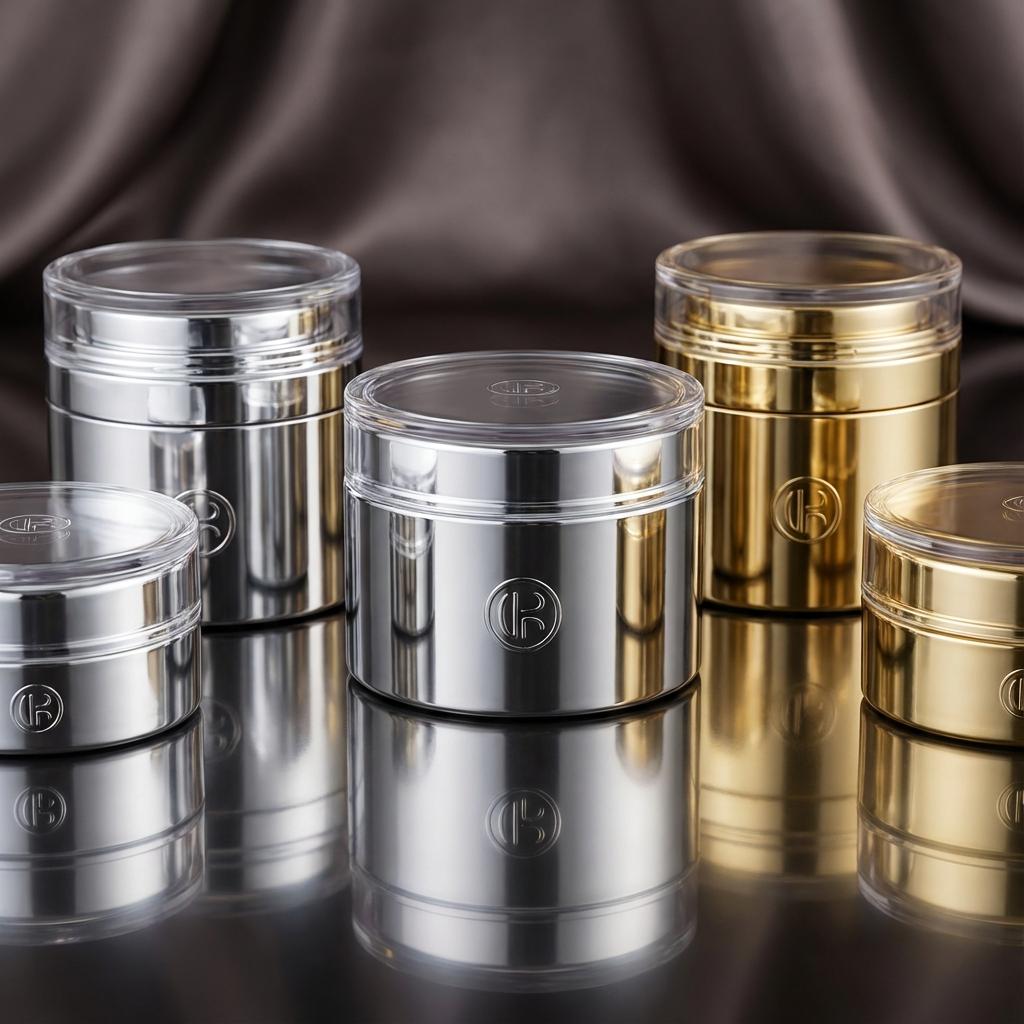
Einfärbung des Decklacks in jeden gewünschten Metallton: Spiegelchrom, 14K/18K/24K Gold, Roségold, Kupfer, Messing, Titan, Edelstahl-Inox und Schwarzchrom.
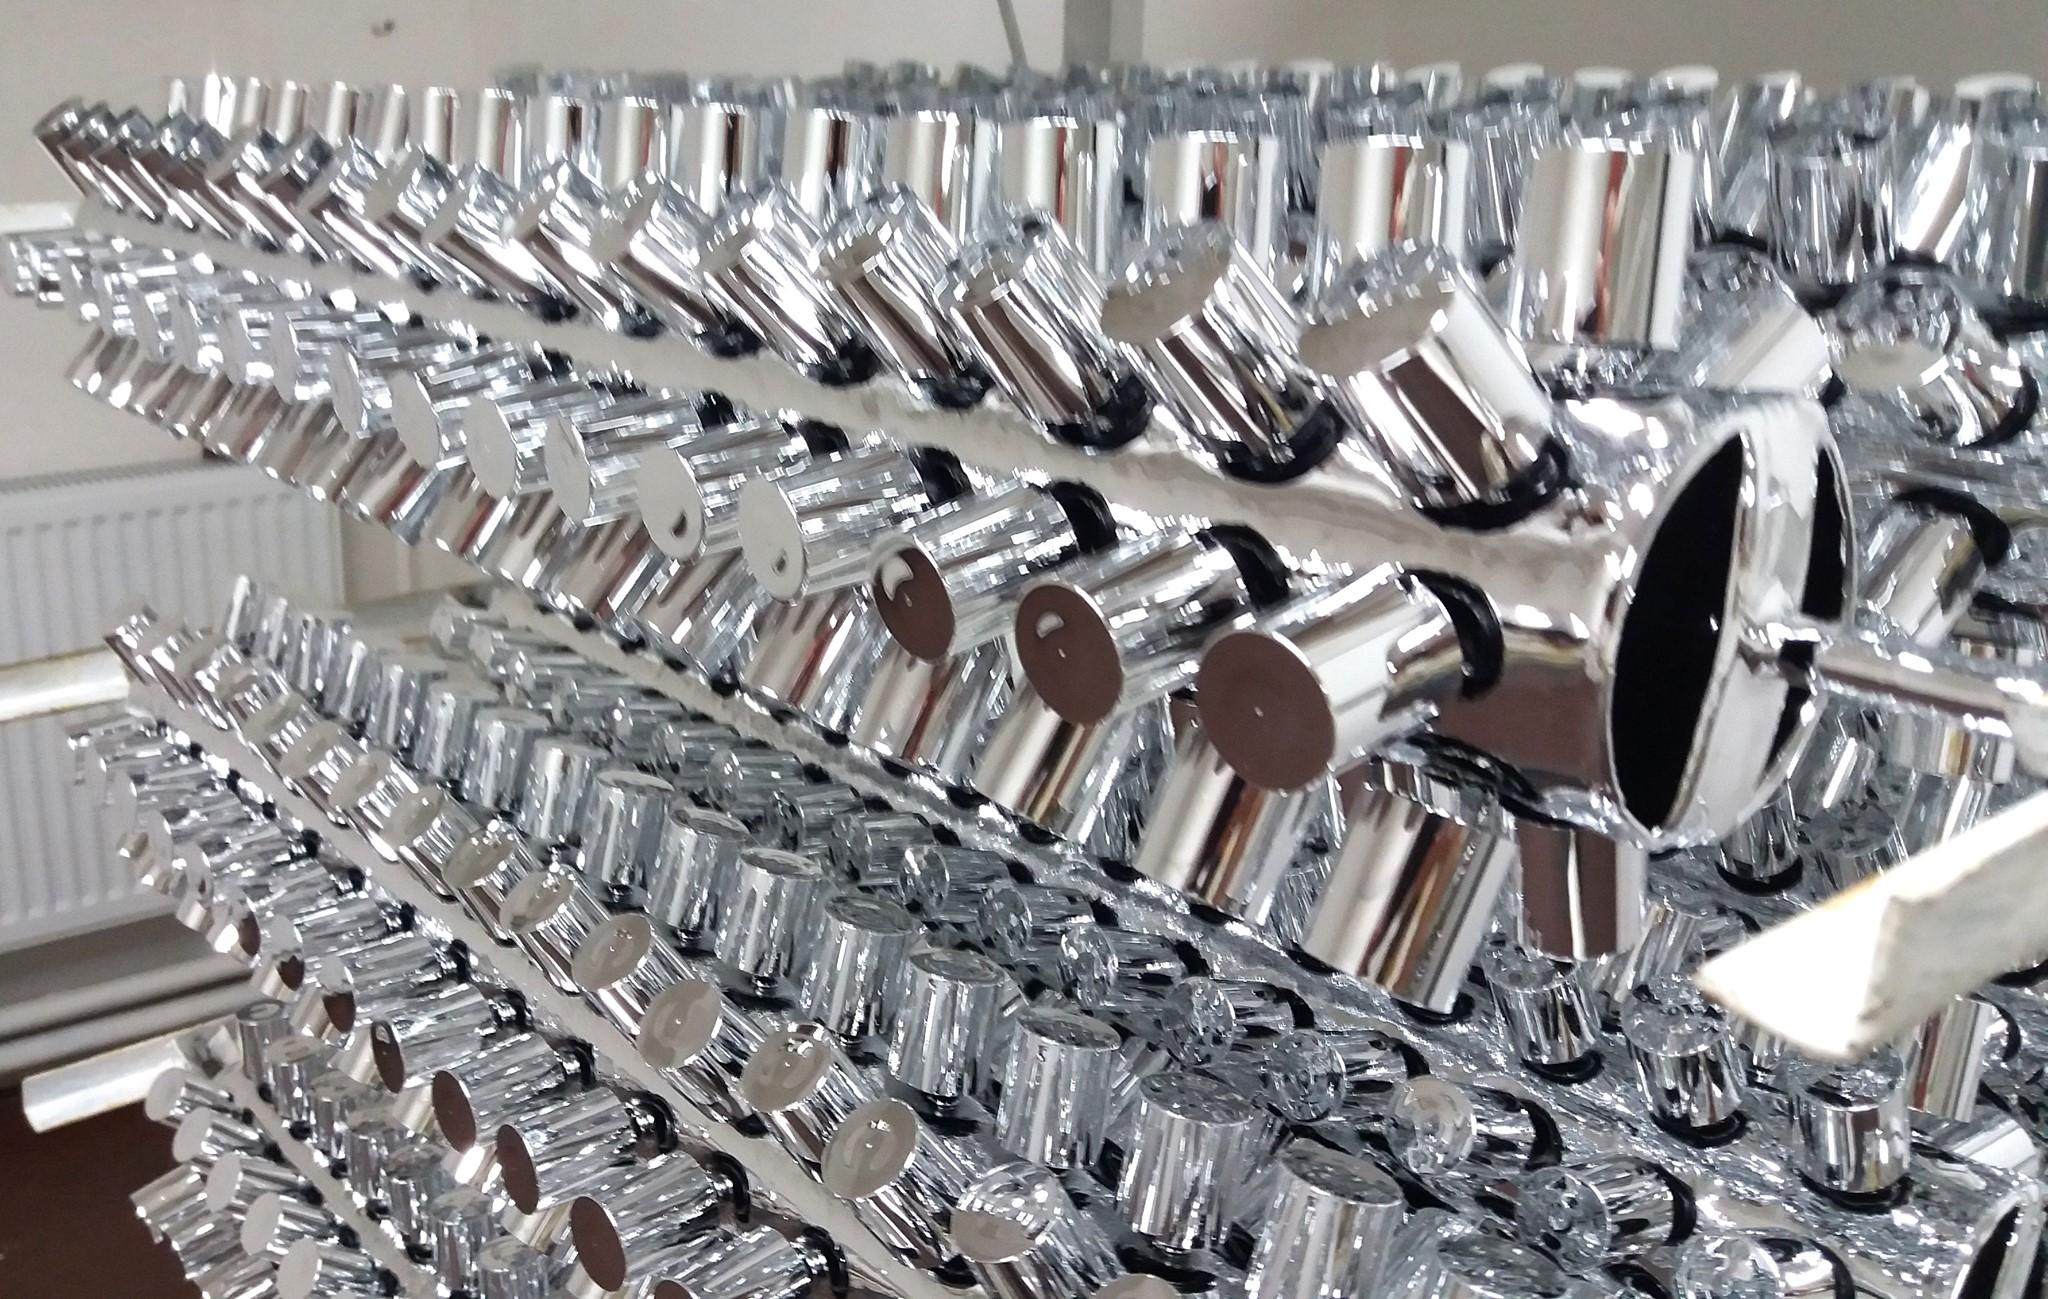
Eigener Vorrichtungsbau (Satelliten, Warenträger und Maskierungen) für komplexe Bauteilgeometrien unserer B2B-Kunden.
Funktionale Metallisierung: Technische Spiegel (>92% Reflexion), IR-Wärmeschutzschichten und leitfähige EMV/EMI-Abschirmung für Elektronikgehäuse.
Qualitätssicherung jeder Charge: Gitterschnittprüfung nach ISO 2409, Glanzgradmessung (GU) sowie Abrieb- und Chemikalienbeständigkeitstests.
Technische Parameter der PVD-Vakuummetallisierung bei STANIAX - technische Spezifikation
Prozessparameter
STANIAX Industriestandard
Bedeutung für das Bauteil
Prüfmethode
Arbeitsdruck in der Vakuumkammer
10⁻⁴ - 5×10⁻⁵ mbar (Hochvakuum)
Keine Gaseinschlüsse, maximale Schichtdichte und optische Spiegelreinheit
Digitale Hochvakuum-Messsonden in jedem Zyklus
Schichtdicke des PVD-Metalls (Al)
50 - 120 Nanometer (0,05 - 0,12 µm)
Keine Maßänderung an Präzisionsgewinden, Rastnasen oder engen Toleranzen
Einebnung von Spritzguss-Mikrorauheiten (Ra < 0,02 µm) sowie UV- und Abriebschutz
Ultraschall- / Wirbelstrom-Schichtdickenmessung
Haftfestigkeit des Gesamtsystems
Gitterschnitt-Kennwert GT 0 / 5B
Kein Abplatzen bei Temperaturwechsel, Biegung oder mechanischer Beanspruchung
Gitterschnitttest nach DIN EN ISO 2409
Wir fertigen Einzelmuster, Vorserien sowie Großserien-Lohnaufträge für Industriekunden aus Deutschland, Österreich, der Schweiz und Polen.
Funktionsprinzip der Vakuummetallisierung & Aufbau des 4-Schicht-Systems
Bei der thermischen PVD-Vakuummetallisierung wird hochreines Metall unter Hochvakuum verdampft. Nach dem Evakuieren der Kammer auf ca. 10⁻⁴ mbar wird 99,99%iges Aluminium auf Wolfram-Verdampfern schlagartig erhitzt. Da keine Luftmoleküle den Weg behindern, bewegen sich die Aluminiumatome geradlinig durch die Kammer und kondensieren gleichmäßig auf den kühleren Bauteilen, die auf einem Planetengestell rotieren.
Da die aufgedampfte Metallschicht weniger als 0,1 Mikrometer dünn ist, bildet sie die Mikrotopografie des Untergrunds exakt ab. Um auf einem Spritzgussteil oder Druckgussteil einen tiefen, verzerrungsfreien Spiegelglanz zu erzielen, wird die Vakuumbedampfung mit präziser Lackiertechnik kombiniert.
Warum Base Coat und Top Coat für die Haltbarkeit entscheidend sind
Das STANIAX-Beschichtungssystem besteht aus vier perfekt aufeinander abgestimmten Schichten:
Schicht 1 - Chemisch gereinigtes & entladenes Substrat: Entfettet und mit ionisierter Druckluft abgeblasen, um elektrostatische Staubanziehung zu verhindern.
Schicht 2 - Glättender Base Coat (Grundlack): Füllt Fließlinien und Mikroriefen der Spritzgussform und erzeugt eine spiegelglatte Fläche (Ra < 0,02 µm).
Schicht 3 - 99,99% Aluminium-PVD-Schicht: Sorgt für 100% metallischen Spiegelglanz, >92% Lichtreflexion oder elektrische Schirmwirkung.
Schicht 4 - Schützender Top Coat (Decklack): Versiegelt das Aluminium gegen Abrieb, Handschweiß, Kosmetika, Alkohol und UV-Strahlung und ermöglicht die Farbgebung.
Vakuummetallisierung vs. Galvanik - Wirtschaftlichkeit und Materialfreiheit
Die klassische galvanische Verchromung ist auf Metalle und spezielles Galvanik-ABS beschränkt und nutzt umweltschädliches Chromtrioxid. Die PVD-Vakuummetallisierung arbeitet komplett Cr6+-frei, senkt die Stückkosten in der Serienfertigung um 30-50% und beschichtet nahezu jeden technischen Kunststoff (PC, PMMA, PA, PP, PS, BMC/SMC), Glas und Metall.
Industrielle Anwendungsbereiche der STANIAX Vakuummetallisierung
Dank der Verbindung aus über 30-jähriger technologischer Erfahrung von Dariusz Staniak und modernen Großkammeranlagen beliefern wir vier Kernbranchen in ganz Europa.
Lichttechnik, Optik & Automobilindustrie
Fertigung und Aufbereitung von Scheinwerferreflektoren, Industriestrahlern, OP-Leuchten sowie Verchromung von Emblemen, Kühlergrills und Interieurleisten.
Kosmetikverpackungen (Beauty), Parfümerie, Hausgeräte & Elektronik
Veredelung von Parfümkappen, Cremetiegeln, Lippenstifthülsen, Drehknöpfen für Hausgeräte/Audio, Pokalen sowie Möbelbeschlägen in Gold, Roségold, Chrom und Edelstahloptik.
Verfügbare Ausführungen & Vergleich
Interaktiver 4-Schicht-Querschnitt der PVD-Vakuummetallisierung
Klicken Sie auf die einzelnen Schichten, um Schichtdicken, Aufgaben und Prüfnormen im Detail zu sehen.
01. Substrat (Träger) (GRUNDWERKSTOFF)
02. Base Coat (Grundlack) (OPTISCHE GLÄTTUNG)
03. Aluminium PVD 99,99% (HOCHVAKUUMKAMMER)
04. Top Coat & Farbgebung (SCHUTZ & FARBTON)
Technologieprozess
Der industrielle Vakuummetallisierungs-Prozess in 4 Schritten
Reproduzierbare Prozessführung für Vorserien und Großserien.
01
Bestückung auf Warenträgern & Ionisationswäsche
Montage auf maßgefertigten Planetensatelliten ohne Abschattungseffekte, chemische Entfettung und Abblasen mit ionisierter Reinluft.
Staubfreie Statik-Neutralisierung
02
Applikation & Vernetzung des Base Coats
Auftrag des werkstoffspezifischen Grundlacks und Aushärtung im Umluftofen oder UV-Tunnel zur Erzeugung der Spiegelbasis.
Zwischenschichthaftung GT 0 / 5B
03
PVD-Aluminiumbedampfung im Hochvakuum
In der Vakuumkammer wird bei 10⁻⁴ mbar Reinstaluminium thermisch verdampft und rundum (360°) auf den rotierenden Bauteilen abgeschieden.
Homogene 3D-Nanometerschicht
04
Top-Coat-Lackierung, Farbgebung & Endkontrolle
Auftrag des klaren oder eingefärbten Schutzlacks (Gold, Kupfer, Inox), Aushärtung und Gitterschnitt- sowie Glanzgradprüfung vor dem Verpacken.
Chargen-Prüfprotokoll nach ISO
B2B-Vorteile
Branchen & Bauteile für die PVD-Vakuummetallisierung
Von hochreflektierenden Optikbauteilen bis hin zu exklusiven Kosmetikverpackungen.
Verlängerte Werkbank für Kunststoff-Spritzgießwerke
Wir übernehmen roh gespritzte Kunststoffteile direkt aus Ihrer Fertigung und liefern fertig metallisierte, geprüfte und konfektionierte Bauteile zurück.
Kapazität von Kleinserien bis zu mehreren Tausend Teilen/Tag
PROTOTYPEN & 3D-DRUCK
Bemusterung von SLA/SLS-Prototypen & Farbmustern
Schnelle technologische Bemusterung in Chrom, Gold, Satin oder Gunmetal für Produktdesigner und Entwicklungsabteilungen vor dem Serienwerkzeugbau.
Express-Bemusterung in 48-72 Stunden
OPTIK & LICHTTECHNIK
Technische Spiegel mit >92% Reflexionsgrad
Beschichtung von Hallenstrahlern, Lichtrastern und medizinischen Leuchten mit temperaturstabilen Grundlacken bis 220°C.
Bewegen Sie den Mauszeiger über die Bilder, um die Schichtqualität im Detail zu prüfen.
PVD-KAMMERTECHNOLOGIE
Seriencharge technischer Bauteile in der Hochvakuumkammer
Gleichmäßige 3D-Bedampfung komplexer Geometrien auf eigens im Haus STANIAX konstruierten Planetenträgern.
Erstausbeute (First-Pass-Yield): >99,2%
BEAUTY & LUXUSVERPACKUNGEN
Großserien-Metallisierung von Kosmetikkappen in Gold & Chrom
Vakuumbedampfung von PP- und ABS-Verschlüssen mit parfüm- und alkoholbeständigem UV-Top-Coat.
100% Beständigkeit im Ethanol- & Abriebtest
MASCHINENBAU & LICHTTECHNIK
Reflektierende & dekorative PVD-Schichten auf Funktionsteilen
Kombination aus haftstarkem Primer, Reinstaluminiumspiegel und 2K-Polyurethan-Schutzlack.
Gitterschnitt-Haftung: 5B / GT 0 (ISO 2409)
PVD-Serien- und Schichtaufbau-Rechner für B2B-Projekte
Richtkapazität der Hochvakuum-Planetenkammer: Kleinteile (20-65 mm) ca. 900 Stk./Zyklus; mittelgroße Bauteile (80-240 mm) ca. 140 Stk./Zyklus; Großgehäuse (250-550 mm) ca. 28 Stk./Zyklus - abgestimmt auf ABS, PC, PP, PA, Glas und PA12-3D-Druck.
Häufige Fragen zur PVD-Vakuummetallisierung (FAQ)
Antworten für Konstrukteure, Einkäufer und Verpackungstechnologen.
Worin unterscheidet sich die PVD-Vakuummetallisierung vom galvanischen Verchromen?
Bei der PVD-Vakuummetallisierung wird 99,99%iges Aluminium im Hochvakuum auf einen glättenden Grundlack aufgedampft und mit einem Schutzlack versiegelt. Im Gegensatz zur Galvanik kommt das Verfahren komplett ohne giftiges Chrom(VI) und Säurebäder aus, beschichtet fast alle Kunststoffe (nicht nur Galvanik-ABS), Glas und Metalle und ermöglicht Farbtöne wie Gold, Roségold, Kupfer oder Schwarzchrom bei 30-50% niedrigeren Stückkosten.
Welche Werkstoffe können im Vakuum metallisiert werden?
Wir beschichten Thermoplaste (ABS, PC, PC/ABS, PMMA, PS, SAN, PA sowie nach Flammaktivierung auch PP und PE), Duroplaste und Komposite (BMC, SMC, Epoxidharze, SLA-3D-Druckharze), Metalle (Stahl, Aluminium, ZnAl-Druckguss, Messing) sowie Verpackungsglas und Keramik.
Verändert die Vakuummetallisierung die Bauteilmaße oder setzt sie Gewinde zu?
Die aufgedampfte Aluminiumschicht selbst ist nur 50-120 Nanometer (0,05-0,12 µm) dünn und maßlich völlig vernachlässigbar. Das gesamte Lacksystem (Base Coat + Top Coat) trägt 15-35 µm auf. Eng tolerierte Passflächen oder Gewinde decken wir vorab präzise ab.
Wie hoch ist die Mindestbestellmenge (MOQ) und wie lang ist die Lieferzeit?
Wir haben keine starre Mindestmenge - wir kalkulieren sowohl Einzelprototypen und Musterreihen als auch Großserien in Hunderttausender-Stückzahlen. Die reguläre Durchlaufzeit beträgt 5-10 Werktage (Express-Muster 2-3 Werktage).
Ist die metallisierte Oberfläche abriebfest, UV-stabil und witterungsbeständig?
Ja. Die mechanische und chemische Beständigkeit wird über den Top Coat gesteuert. Je nach Anforderung setzen wir hochharte UV-Lacke (Bleistifthärte 2H-4H für Kosmetik) oder elastische, UV-stabilisierte 2K-Polyurethan-Klarlacke in Automobilqualität ein.
Worauf muss die Spritzgießerei bei Teilen für die Vakuummetallisierung achten?
Die Teile müssen zwingend ohne silikonhaltige Formtrennmittel gespritzt werden. Silikonöl wandert in die Kunststoffoberfläche und führt beim Lackieren zu Benetzungsstörungen (Kratern). Zudem sollten die Teile staubfrei in PE-Beuteln oder Gefachen verpackt werden.
Angebot für PVD-Vakuummetallisierung & Bemusterung anfordern
Teilen Sie uns das Substratmaterial, die Bauteilabmessungen, den gewünschten Effekt (Spiegelchrom, Gold, Satin, technischer Reflektor) und die geplante Stückzahl mit.