Artykuł ekspercki · 2026-11-17 · 16 min czytania
Powłoka PVD - naparowanie a sputtering w metalizacji próżniowej
Powłoka PVD to cienka warstwa metalu lub związku metalu, która powstaje w próżni z pary materiału kondensującej na powierzchni detalu. Ten sam skrót obejmuje jednak bardzo różne procesy: od lustrzanej warstwy aluminium na zakrętce perfum po twardą, złocistą warstwę azotku tytanu na wiertle. W tym artykule wyjaśniamy, jak działa PVD, czym różnią się naparowanie i sputtering oraz gdzie kończy się dekoracyjna metalizacja próżniowa, a zaczynają twarde powłoki narzędziowe.
Dariusz Staniak
Główny Technolog Metalizacji Próżniowej PVD · STANIAX Sp. z o.o.
Ponad 25 lat praktyki w metalizacji próżniowej PVD i testach przyczepności ISO 2409.
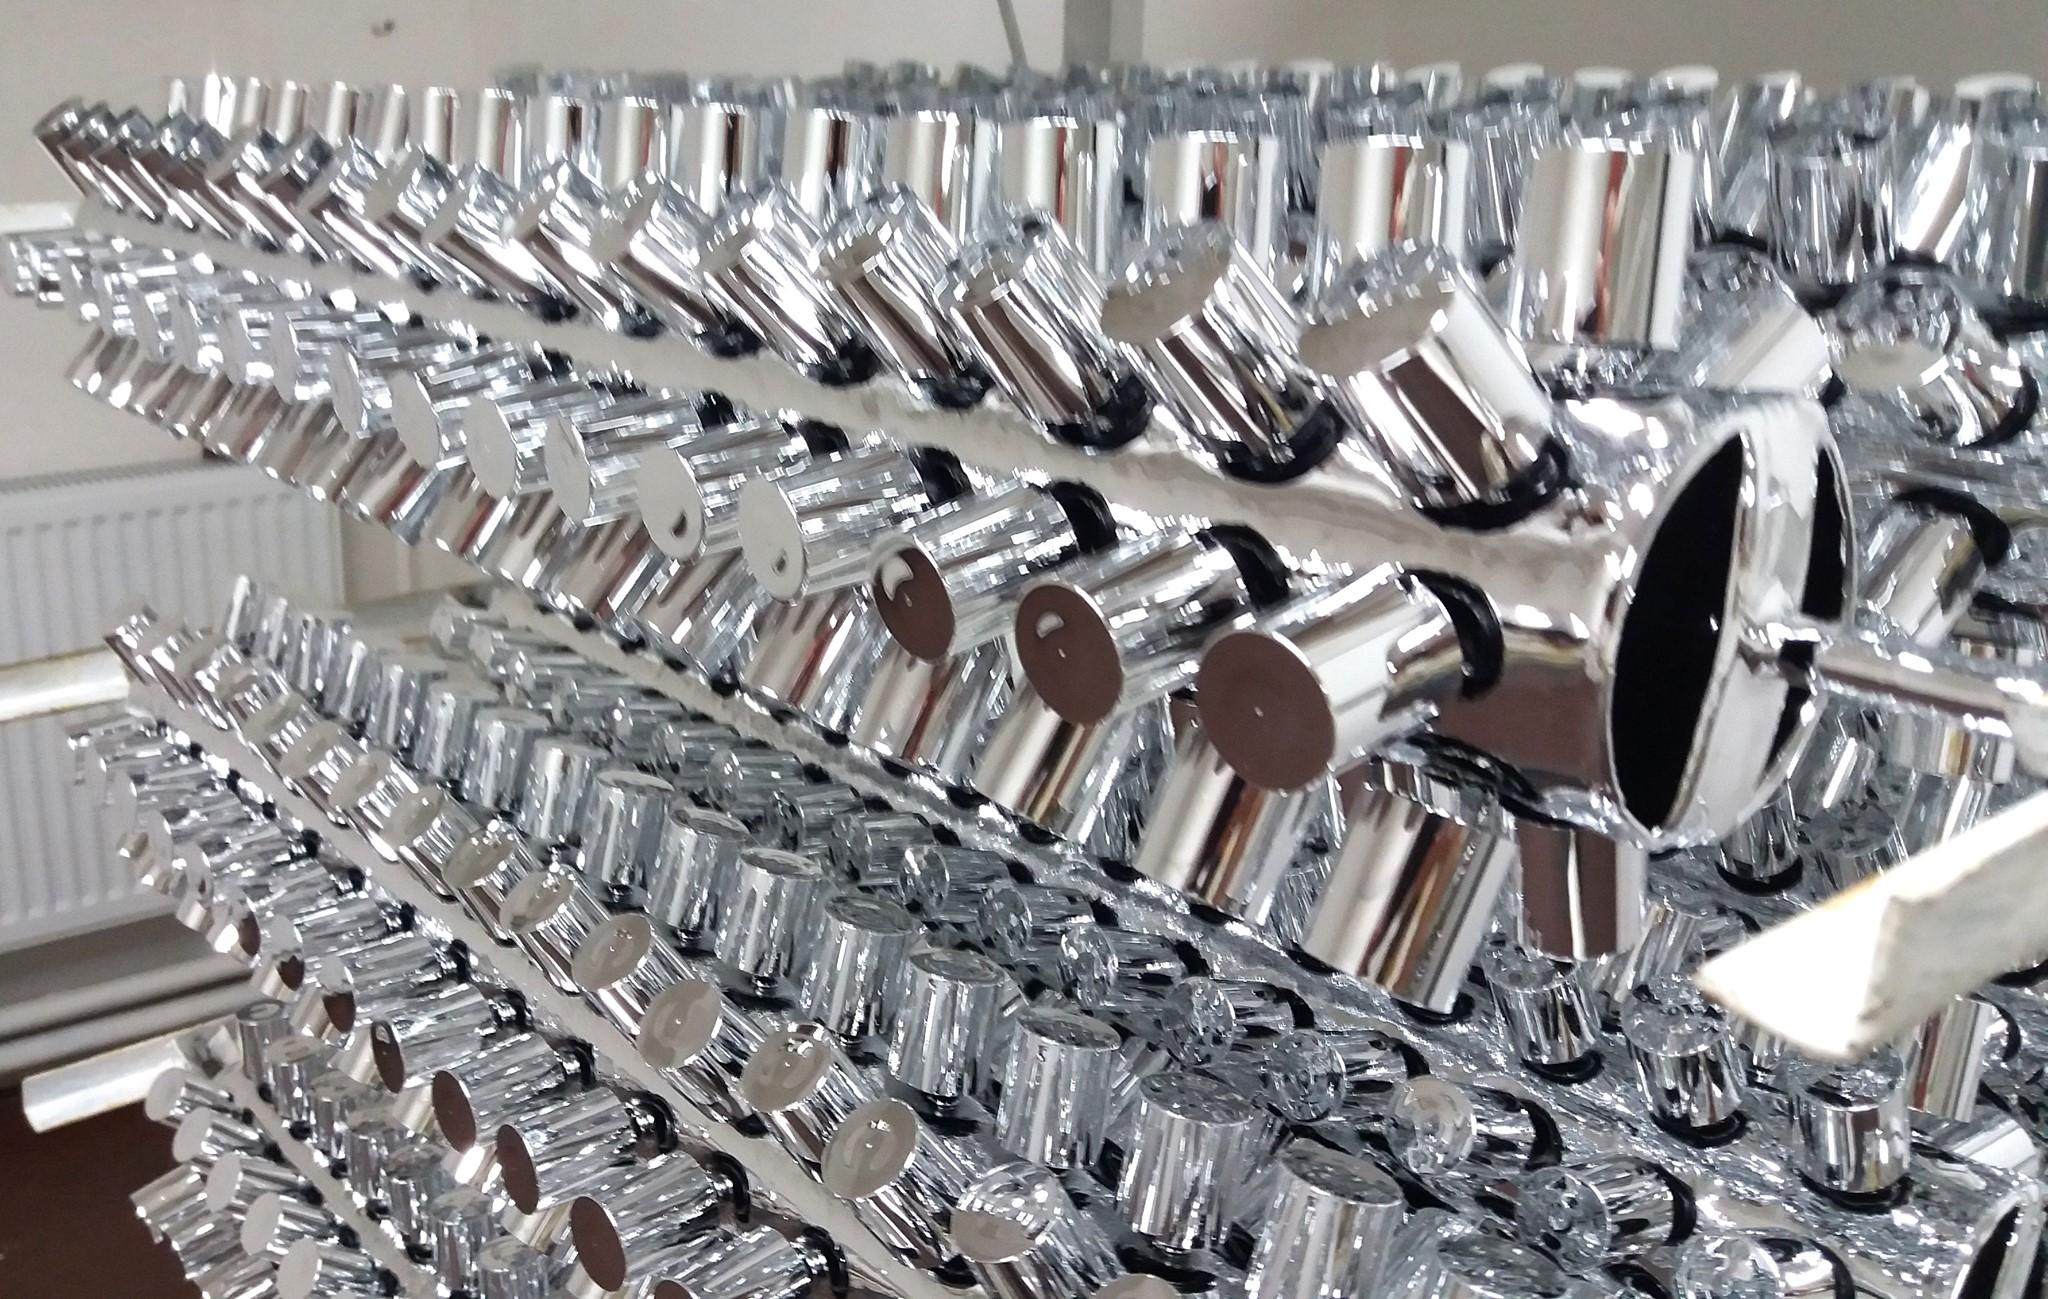
W STANIAX na co dzień metalizujemy próżniowo detale z tworzyw sztucznych, szkła i ceramiki oraz regenerujemy odbłyśniki reflektorów. Dlatego patrzymy na temat praktycznie: co z teorii PVD ma znaczenie, gdy projektujesz opakowanie, element wnętrza samochodu czy reflektor.
Najważniejsze informacje w skrócie
| Zasada | Szczegóły |
|---|---|
| Definicja | PVD (physical vapour deposition) to grupa metod próżniowych, w których materiał przechodzi z fazy stałej w parę, a następnie osadza się jako cienka warstwa. |
| Główne metody | Naparowanie termiczne (oporowe lub wiązką elektronów), rozpylanie magnetronowe (sputtering), naparowanie łukowe, ablacja laserowa. |
| Naparowanie | Źródło jest podgrzewane aż do odparowania; para leci prostoliniowo do chłodniejszego detalu. Proces jest szybki i dobrze nadaje się do aluminium. |
| Sputtering | Jony gazu szlachetnego z plazmy wybijają atomy z tarczy. Daje dobrą przyczepność i pozwala osadzać stopy oraz metale trudnotopliwe. |
| Grubość | Warstwy poniżej 1 µm nazywa się cienkimi filmami; twarde powłoki narzędziowe mają zwykle kilka mikrometrów. |
| Dekoracja a ochrona | Metalizacja dekoracyjna daje lustrzany połysk i odbicie światła; twarde powłoki (TiN, CrN) chronią przed ścieraniem i korozją. |
| Tworzywa | Kluczowa jest niska temperatura podłoża oraz system lakierów: podkład wygładzający i lakier nawierzchniowy chroniący metal. |
| Galwanika | PVD jest procesem suchym, próżniowym; galwanizacja odbywa się w kąpielach chemicznych i wymaga przewodzącego podłoża. |
Co to jest PVD i jak powstaje powłoka PVD?
PVD, czyli fizyczne osadzanie z fazy gazowej (ang. physical vapour deposition), potocznie nazywane napylaniem próżniowym, to zbiorcza nazwa metod próżniowych, w których materiał przechodzi z fazy skondensowanej w parę, a potem z powrotem w ciało stałe - już jako cienka warstwa na detalu. Kluczowe jest słowo „fizyczne”: w odróżnieniu od CVD źródłem warstwy nie jest reakcja chemicznych prekursorów, lecz odparowany lub wybity z tarczy materiał.
Literatura techniczna wymienia jako główne odmiany PVD naparowanie oporowe, naparowanie wiązką elektronów, naparowanie łukowe, ablację laserową oraz rozpylanie (sputtering). Według tego samego źródła PVD można prowadzić w niższych temperaturach niż CVD i inne procesy cieplne, co ma ogromne znaczenie przy podłożach wrażliwych na ciepło.
Trzy etapy: odparowanie, transport i kondensacja
Niezależnie od odmiany PVD powłoka powstaje w trzech krokach. Najpierw materiał źródłowy zamienia się w parę: przez podgrzanie, bombardowanie jonami albo wyładowanie łukowe. Następnie atomy przelatują przez komorę i kondensują na powierzchni detalu, budując warstwę atom po atomie.
Skład warstwy może być czysto metaliczny, na przykład aluminium, chrom czy tytan. Gdy do komory wprowadzi się gaz reaktywny, taki jak azot lub tlen, powstają związki: azotki i tlenki, które tworzą twarde powłoki ceramiczne.
Dlaczego proces wymaga próżni
Próżnia zmniejsza liczbę cząsteczek gazu w komorze, więc atomy pary mogą dolecieć do detalu bez zderzeń. Źródła podają, że przy typowym w naparowaniu ciśnieniu rzędu 10⁻⁴ Pa średnia droga swobodna cząstki o średnicy 0,4 nm wynosi około 60 m - wielokrotnie więcej niż wymiary komory.
Druga korzyść to czystość. Mniej tlenu i pary wodnej oznacza mniej zanieczyszczeń w warstwie, a więc lepszy połysk i przyczepność. Przy zbyt słabej próżni warstwa staje się matowa i nierównomierna.
Jak działa naparowanie próżniowe?
Naparowanie próżniowe (ang. thermal evaporation) to najprostsza koncepcyjnie metoda PVD. Gorące źródło odparowuje materiał, który kondensuje na chłodniejszym podłożu znajdującym się poniżej swojej temperatury topnienia. Jako technikę osadzania warstw opisano ją w 1912 roku, a w latach 30. XX wieku John D. Strong wykorzystał ją do pokrywania aluminium luster teleskopów.
To właśnie naparowanie stoi za klasyczną metalizacją aluminium. W ten sposób produkuje się metalizowane folie opakowaniowe, lustra i odbłyśniki - oraz detale, które trafiają do nas na metalizację.
Naparowanie oporowe i wiązką elektronów
W naparowaniu oporowym przez drut lub łódkę z metalu trudnotopliwego płynie duży prąd, który nagrzewa umieszczony na niej wsad. Aluminium topi się i odparowuje, a para wypełnia komorę. To rozwiązanie konstrukcyjnie proste, dlatego jest popularne w metalizacji dekoracyjnej.
W naparowaniu wiązką elektronów źródło podgrzewa strumień elektronów o energii do 15 keV. Pozwala to odparować także metale trudnotopliwe, takie jak wolfram, z którymi grzanie oporowe sobie nie radzi. Typowa szybkość osadzania w tej technice to według literatury od 1 do 10 nm na sekundę.
Naparowanie łukowe - most między dekoracją a narzędziami
Naparowanie łukowe (cathodic arc) używa wyładowania elektrycznego o dużym natężeniu. Łuk tworzy na tarczy bardzo gorące mikroobszary, które odparowują materiał w postaci silnie zjonizowanej plazmy - stopień jonizacji sięga 30-100%.
Wysoka jonizacja sprzyja tworzeniu gęstych, twardych warstw TiN, TiAlN czy CrN. Wadą są mikrokrople wyrzucane z tarczy, które słabo przylegają i pogarszają gładkość, dlatego stosuje się filtry i sterowanie łukiem. Metoda nie nadaje się dobrze do niskotopliwych tarcz, takich jak aluminium.
Ograniczenie: prostoliniowy lot pary
Przy wysokiej próżni para leci po liniach prostych, jak światło z żarówki. Wypukłości detalu zasłaniają więc fragmenty powierzchni i powstają cienie, a pionowe ścianki pokrywają się słabiej niż płaszczyzny zwrócone do źródła.
W praktyce rozwiązuje się to przez obrót detali na planetarnych uchwytach i właściwe zawieszenie. Przy kształtach z głębokimi wnękami warto omówić geometrię z wykonawcą jeszcze przed produkcją form wtryskowych.
Czym jest sputtering i jak działa rozpylanie magnetronowe?
Co to jest sputtering w najprostszym ujęciu? To rozpylanie katodowe: w komorze wypełnionej rozrzedzonym gazem szlachetnym, zwykle argonem, zapala się wyładowanie jarzeniowe. Dodatnie jony gazu uderzają w tarczę z materiału powłokowego i dosłownie wybijają z niej atomy, które osadzają się na detalu.
Materiału nie trzeba więc topić. Wybite atomy mają szeroki rozkład energii, typowo do kilkudziesięciu elektronowoltów, czyli znacznie więcej niż atomy odparowane termicznie. Ta energia przekłada się na gęstszą strukturę i lepsze związanie z podłożem.
Rola magnetronu
Rozpylanie magnetronowe, w branży nazywane też napylaniem PVD, to szeroko stosowana odmiana sputteringu. Za tarczą umieszcza się magnesy, których pole utrzymuje elektrony w pobliżu jej powierzchni. Elektrony poruszają się po spiralach, częściej jonizują gaz, a plazma jest gęstsza.
Efekt jest dwojaki: rośnie szybkość osadzania, a plazmę można podtrzymać przy niższym ciśnieniu. Wybijane atomy są elektrycznie obojętne, więc pole magnetyczne nie zmienia ich toru.
Sputtering reaktywny i tarcze nieprzewodzące
Gdy do argonu doda się azot lub tlen, rozpylony metal reaguje z gazem i na detalu powstaje azotek albo tlenek. Tak wytwarza się wiele twardych i optycznych warstw. Proces jest jednak trudniejszy w sterowaniu, bo wymaga precyzyjnej kontroli ciśnień cząstkowych gazów.
Tarcze z izolatorów rozpyla się metodą RF: polaryzacja elektrod zmienia się z częstotliwością radiową, najczęściej 13,56 MHz, co zapobiega gromadzeniu się ładunku na tarczy.
Jakie są różnice między naparowaniem a sputteringiem?
Obie techniki należą do PVD i obie dają cienkie warstwy metaliczne. Różnią się jednak sposobem uwolnienia atomów, ich energią, a w efekcie przyczepnością, równomiernością i obciążeniem cieplnym detalu.
| Cecha | Naparowanie termiczne | Sputtering (rozpylanie magnetronowe) |
|---|---|---|
| Sposób uwolnienia atomów | Podgrzanie materiału do odparowania | Wybijanie atomów z tarczy przez jony z plazmy |
| Energia atomów | Niska (energia cieplna) | Wyższa, do kilkudziesięciu eV |
| Szybkość osadzania | Wyższa niż w sputteringu | Niższa w klasycznym układzie; magnetron ją zwiększa |
| Przyczepność | Dobra przy właściwym przygotowaniu podłoża | Zwykle lepsza niż warstw naparowanych |
| Pokrycie kształtów | Prostoliniowe, ryzyko cieni | Lepsze pokrycie stopni i krawędzi |
| Materiały | Najlepiej metale łatwo odparowujące, np. aluminium | Także stopy i metale trudnotopliwe, skład zbliżony do tarczy |
| Ciepło w komorze | Gorące źródło promieniujące na detale | Brak gorących elementów źródła, tarcze chłodzone wodą |
| Ryzyko dla podłoża | Niskie bombardowanie powierzchni | Szybkie cząstki z plazmy mogą uszkadzać wrażliwe podłoże |
| Złożoność urządzenia | Prostsza konstrukcja | Zasilacze plazmy, magnetrony, kontrola gazów |
| Typowe zastosowania | Metalizacja dekoracyjna, odbłyśniki, folie | Elektronika, warstwy optyczne i funkcjonalne, twarde powłoki |
Szybkość i koszt eksploatacji
Naparowanie termiczne odparowuje materiał szybciej niż sputtering, a konstrukcja źródła jest prosta. Dlatego przy dużych partiach detali dekoracyjnych i warstwie aluminium jest to rozwiązanie naturalne. Sputtering wymaga bardziej rozbudowanej aparatury, ale w zamian daje większą kontrolę nad składem i strukturą warstwy.
O tym, jak technologia przekłada się na koszt konkretnego zlecenia, piszemy osobno w artykule Metalizacja próżniowa - cena.
Przyczepność i równomierność
Atomy wybite z tarczy docierają do podłoża z większą energią, dlatego warstwy rozpylane zwykle lepiej przylegają niż naparowane. Rozpylanie lepiej też pokrywa stopnie i krawędzie.
W metalizacji dekoracyjnej przyczepność zapewnia przede wszystkim podkład lakierowy, a równomierność - rozmieszczenie i obrót detali w komorze. Dobrze poprowadzone naparowanie daje równą, lustrzaną warstwę na typowych kształtach opakowań i odbłyśników.
Temperatura i wrażliwe podłoża
Źródło w sputteringu nie ma gorących części, bo tarcze są chłodzone wodą, co sprzyja pracy z podłożami wrażliwymi na ciepło. Z drugiej strony plazma generuje szybkie cząstki, które mogą uszkadzać delikatną powierzchnię.
W naparowaniu detal nagrzewa się przede wszystkim od promieniowania gorącego źródła. Dla tworzyw liczy się więc nie tylko metoda, ale i parametry: odległość od źródła, czas cyklu oraz odporność cieplna samego materiału.
Jak dobrać metodę do materiału warstwy
Aluminium łatwo odparowuje, dlatego do lustrzanej warstwy na dużej liczbie detali naturalnym wyborem jest naparowanie. Metale trudnotopliwe, takie jak wolfram, wymagają już naparowania wiązką elektronów albo rozpylania.
Stopy to domena sputteringu, bo skład rozpylanej warstwy pozostaje zbliżony do składu tarczy. Przy naparowaniu składniki stopu odparowują z różną łatwością, co utrudnia utrzymanie stałego składu.
Azotki i tlenki uzyskuje się w procesach reaktywnych, z udziałem azotu lub tlenu - rozpylaniem magnetronowym albo naparowaniem łukowym. To technologie typowe dla warstw funkcjonalnych i narzędziowych, a nie dla dekoracji tworzyw.
Jakie właściwości ma powłoka PVD i od czego zależy jej trwałość?
Właściwości zależą przede wszystkim od tego, co osadzamy. Warstwa aluminium daje wysoki współczynnik odbicia: według literatury odbija 85-90% światła w zakresie widzialnym i bliskim nadfiolecie. Twarda warstwa azotku tytanu ma natomiast twardość rzędu 1800-2100 HV i chroni krawędź narzędzia.
Każda powłoka PVD jest bardzo cienka w porównaniu z lakierem czy warstwą galwaniczną. Dlatego jej trwałość zawsze jest wynikiem całego układu: podłoża, przygotowania powierzchni, samej warstwy i ewentualnych warstw ochronnych.
Przyczepność zaczyna się od przygotowania
Na metalu decyduje czystość i aktywacja powierzchni, często także trawienie jonowe w komorze. Na tworzywie najważniejszy jest lakier podkładowy, który wygładza powierzchnię i daje idealną bazę pod aluminium.
Bez dobrego podkładu nawet najlepsza próżnia nie da lustra. Każda rysa, wtrącenie czy ślad wypływki pod cienką warstwą metalu staje się wyraźnie widoczny.
Odporność na ścieranie i korozję
W literaturze technicznej twarde powłoki PVD opisuje się jako zwykle cienkie warstwy ceramiczne poniżej 4 µm o bardzo wysokiej twardości i niskim współczynniku tarcia. Według tego samego źródła bywają twardsze i bardziej odporne na korozję niż powłoki galwaniczne, a CrN stosuje się m.in. ze względu na odporność korozyjną.
Czysta warstwa aluminium jest inna: jest miękka i podatna na utlenianie. Dlatego w reflektorach i opakowaniach zawsze chroni ją przezroczysty lakier lub warstwa ochronna - źródła wprost wskazują, że odbłyśniki reflektorów mają przezroczyste pokrycie zapobiegające utlenianiu bardzo cienkiego aluminium.
Grubość a funkcja warstwy
Przyjmuje się, że warstwy poniżej 1 µm to cienkie filmy, a grubsze nazywa się powłokami. Metalizacja dekoracyjna mieści się w pierwszej grupie - w STANIAX mówimy o grubościach nanometrycznych.
Twarde powłoki narzędziowe są grubsze, ale wciąż cienkie: azotek tytanu nakłada się zwykle w warstwie poniżej 5 µm. Grubsze warstwy TiN mogą się łuszczyć z powodu dużej sztywności materiału, więc więcej nie zawsze znaczy lepiej.
Co w praktyce skraca życie warstwy
Na detalach dekoracyjnych warstwę najczęściej niszczą nie same warunki atmosferyczne, lecz mechanika i chemia użytkowania: tarcie o inne przedmioty, rozpuszczalniki, alkohol w perfumach czy kremy. Właśnie dlatego o trwałości metalizowanego opakowania decyduje głównie lakier nawierzchniowy, a nie grubość aluminium.
Drugim częstym źródłem problemów jest podłoże. Naprężenia w wyprasce, resztki środków antyadhezyjnych albo wilgoć w tworzywie mogą po czasie osłabić przyczepność całego układu warstw.
Trzeci czynnik to światło i temperatura pracy. Odbłyśnik w reflektorze pracuje w cieple i promieniowaniu, więc wymaga innych lakierów niż zakrętka kremu - zakres warunków pracy warto opisać już przy zapytaniu.
Czym dekoracyjna metalizacja próżniowa różni się od twardych powłok PVD?
Obie technologie korzystają z próżni i fizycznego osadzania, ale odpowiadają na inne pytania. Metalizacja próżniowa dekoracyjna ma sprawić, że detal wygląda jak metal i odbija światło. Twarde powłoki PVD mają sprawić, że metalowy detal dłużej wytrzyma tarcie, nacisk i korozję.
| Kryterium | Dekoracyjna metalizacja próżniowa | Twarde powłoki PVD (TiN, CrN, TiAlN) |
|---|---|---|
| Główny cel | Lustrzany wygląd, odbicie światła, efekt chromu | Twardość, odporność na zużycie i korozję |
| Typowy materiał warstwy | Aluminium | Azotki i węglikoazotki metali |
| Typowa metoda | Naparowanie termiczne | Naparowanie łukowe, rozpylanie magnetronowe reaktywne |
| Grubość | Cienki film, grubości nanometryczne | Zwykle kilka µm (TiN poniżej 5 µm) |
| Podłoże | Tworzywa, szkło, ceramika, metal | Głównie stal i węgliki spiekane |
| Warstwy dodatkowe | Lakier podkładowy i nawierzchniowy | Zwykle brak lakieru; warstwa pracuje bezpośrednio |
| Kolor | Dowolny dzięki barwionemu lakierowi nawierzchniowemu | Wynika ze związku, np. złoty TiN |
| Przykłady | Flakony, zakrętki, odbłyśniki, listwy | Wiertła, frezy, formy wtryskowe, implanty |
Kolory powłok PVD w obu światach
W twardych warstwach barwa jest właściwością samego związku. Azotek tytanu jako lity materiał jest brązowy, ale jako powłoka wygląda złociście, dlatego stosuje się go także na biżuterii i elementach ozdobnych samochodów.
W metalizacji dekoracyjnej kolor powstaje inaczej. Aluminium daje srebrzysty, lustrzany efekt, a lakier nawierzchniowy może go zabarwić na złoto, miedź, róż czy grafit - stąd praktycznie nieograniczona paleta barw.
Kiedy wybrać którą technologię
Jeśli detal jest z tworzywa i ma przede wszystkim wyglądać, właściwym wyborem jest metalizacja próżniowa z systemem lakierów. Jeśli to stalowe narzędzie lub element pracujący w tarciu, potrzebna jest twarda warstwa ceramiczna z wyspecjalizowanego zakładu narzędziowego.
Istnieją też rozwiązania pośrednie, na przykład dekoracyjne twarde powłoki na armaturze z metalu. Wymagają one jednak podłoża odpornego na warunki procesu i innej aparatury niż metalizacja opakowań.
Czy metalizację próżniową można stosować na tworzywach, szkle i ceramice?
Tak - i to jest jej główna przewaga. PVD można prowadzić w niższych temperaturach niż CVD, a współczesne reflektory samochodowe mają odbłyśniki z tworzyw formowanych wtryskowo lub tłocznie, pokrywane naparowanym aluminium.
Powłoki PVD na tworzywach wymagają jednak przemyślanego układu warstw. Nie wystarczy włożyć detalu do komory i włączyć pompy.
Układ warstw na tworzywie
Typowy system ma trzy elementy. Lakier podkładowy (base coat) wygładza powierzchnię i daje przyczepną bazę, warstwa aluminium nadaje lustrzany połysk, a lakier nawierzchniowy (top coat) chroni metal przed ścieraniem i pozwala nadać kolor.
W STANIAX stosujemy lakiery utwardzane promieniowaniem UV, które szybko sieciują i dają twardą, odporną warstwę. Szczegóły samego lakierowania opisujemy w artykule Lakierowanie tworzyw sztucznych oraz w opisie usługi lakierowania tworzyw.
Na co uważać przy projektowaniu detalu
Ważne są rodzaj tworzywa, jego odporność cieplna i ewentualne wydzielanie gazów w próżni. Środki antyadhezyjne z formy, plastyfikatory czy wilgoć mogą pogorszyć próżnię i przyczepność.
Druga kwestia to geometria. Głębokie wnęki, ostre żebra i zakryte powierzchnie są trudniejsze do równomiernego pokrycia, bo para leci prostoliniowo.
Szkło i ceramika
Szkło to klasyczne podłoże metalizacji próżniowej - od aluminiowanych luster teleskopów z lat 30. XX wieku po współczesne lustra. Gładka, nienasiąkliwa powierzchnia szkła i szkliwionej ceramiki dobrze przyjmuje cienką warstwę metalu.
Na flakonach i dekoracyjnych elementach ceramicznych łączymy metalizację z lakierowaniem, aby uzyskać efekt metalu, gradient lub kolorowy połysk.
Jak wypada powłoka PVD w porównaniu z galwanizacją?
To najczęstsze porównanie przy elementach chromowanych. Ten temat zasługuje na osobny tekst, dlatego tu tylko zasadnicze różnice między warstwą próżniową a galwaniczną.
| Kryterium | PVD | Galwanizacja (np. chromowanie) |
|---|---|---|
| Środowisko procesu | Sucha komora próżniowa | Kąpiele elektrolityczne |
| Podłoże | Metale, tworzywa, szkło, ceramika | Podłoże przewodzące lub odpowiednio przygotowane |
| Grubość warstwy | Cienkie filmy do kilku µm | Chrom dekoracyjny 0,05-0,5 µm na niklu; chrom techniczny zwykle 20-40 µm |
| Aspekt środowiskowy | Zwykle przyjaźniejszy od galwaniki i malowania | Chrom sześciowartościowy jest toksyczny i rakotwórczy |
| Efekt dekoracyjny | Lustro aluminium plus kolor z lakieru | Klasyczny połysk chromu na niklu |
Źródła wskazują, że procesy PVD są często bardziej przyjazne środowisku niż galwanizacja i malowanie, a twarde powłoki PVD bywają twardsze i bardziej odporne na korozję niż galwaniczne. Z kolei dekoracyjny chrom galwaniczny nakłada się zwykle na warstwę błyszczącego niklu, co wydłuża proces.
Gdzie stosuje się metalizację aluminium metodą PVD?
Metalizacja aluminium metodą PVD to jedna z najczęściej stosowanych technik cienkowarstwowych. Aluminium jest najpopularniejszym metalem do metalizacji folii, a w optyce uchodzi za najtańszy i najszerzej stosowany metal lustrzany.
| Branża | Przykładowe detale | Czego oczekuje klient |
|---|---|---|
| Kosmetyki i perfumy | Zakrętki, flakony, kompakty, elementy pomadek | Luksusowy wygląd metalu, kolor, lekkość tworzywa |
| Motoryzacja | Odbłyśniki reflektorów, listwy, emblematy | Odbicie światła, połysk, odporność na warunki pracy |
| Opakowania | Metalizowane folie PET i PP | Bariera dla światła, tlenu i wilgoci |
| Elektronika i AGD | Obudowy, panele, przyciski, ramki | Efekt metalu na lekkim detalu z tworzywa |
| Oświetlenie | Odbłyśniki lamp, oprawy | Wysoki współczynnik odbicia |
| Lotnictwo | Elementy wnętrz i detale specjalne | Powtarzalność i dokumentacja jakości |
| Narzędzia (twarde PVD) | Wiertła, frezy, formy | Twardość, dłuższa żywotność ostrza |
Opakowania kosmetyczne
W branży beauty metalizacja aluminium zastępuje ciężkie i drogie elementy metalowe. Lekki detal z tworzywa zyskuje wygląd metalu, a kolor nadaje lakier - więcej piszemy o tym w artykule Metalizacja próżniowa rewolucjonizuje branżę beauty.
Odbłyśniki i reflektory
W odbłyśnikach o ilości odbitego światła decyduje metalizacja aluminium. Przy regeneracji usuwamy starą metalizację, przygotowujemy powierzchnię i nakładamy nową warstwę aluminium w próżni, co przywraca współczynnik odbicia ponad 85%. Proces opisujemy w tekście Regeneracja odbłyśników reflektorów samochodowych.
Narzędzia i elementy techniczne
To domena twardych warstw. Według literatury powłoka TiN wydłuża często żywotność narzędzi trzykrotnie lub bardziej, a naparowanie łukowe służy głównie ochronie narzędzi skrawających. Tego typu warstwy wykonują wyspecjalizowane zakłady narzędziowe, a nie linie metalizacji dekoracyjnej.
Co warto zapamiętać przed wyborem technologii?
Powłoka PVD nie jest jedną technologią, tylko rodziną procesów o wspólnej zasadzie: materiał zamienia się w parę w próżni i osadza na detalu jako cienka warstwa. Różnice między naparowaniem a sputteringiem dotyczą energii atomów, szybkości, przyczepności, pokrycia kształtów i złożoności aparatury.
Do lustrzanego, kolorowego wykończenia tworzyw, szkła i ceramiki najlepiej sprawdza się dekoracyjna metalizacja próżniowa: naparowanie aluminium w układzie z lakierem podkładowym i nawierzchniowym. Twarde powłoki PVD, takie jak TiN czy CrN, to osobny świat narzędzi i elementów pracujących w tarciu.
Jeśli planujesz detal z efektem metalu, napisz do STANIAX. Pomożemy ocenić, czy wybrana geometria i tworzywo nadają się do metalizacji, oraz dobierzemy system lakierów do warunków pracy.
O co najczęściej pytają klienci w sprawie PVD?
Czy metalizacja próżniowa to to samo co PVD?
Metalizacja próżniowa jest jedną z technik PVD. W potocznym użyciu tym określeniem - albo słowem „napylanie” - nazywa się zwykle naparowanie aluminium na detale dekoracyjne, podczas gdy PVD obejmuje także sputtering, naparowanie łukowe i twarde powłoki narzędziowe.
Jaką technologię stosuje STANIAX?
Nasza metalizacja polega na odparowaniu aluminium w komorze próżniowej i naniesieniu cienkiej, równomiernej warstwy na detal przygotowany lakierem podkładowym. Całość zabezpieczamy lakierem nawierzchniowym utwardzanym UV. Więcej o usłudze znajdziesz w sekcji metalizacja próżniowa.
Jaka jest grubość powłoki PVD?
Zależy od funkcji. Dekoracyjna warstwa aluminium to cienki film o grubości nanometrycznej, poniżej 1 µm. Twarde powłoki narzędziowe mają zwykle kilka mikrometrów - źródła podają poniżej 4 µm dla typowych twardych warstw i poniżej 5 µm dla TiN.
Jakie kolory można uzyskać?
W metalizacji dekoracyjnej kolor daje barwiony lakier nawierzchniowy na srebrzystym aluminium, więc paleta jest bardzo szeroka: złoto, miedź, róż, błękit, grafit. W twardych warstwach barwa wynika z materiału, np. TiN wygląda złociście.
Czy sputtering jest lepszy od naparowania?
Nie ma jednej odpowiedzi. Sputtering daje zwykle lepszą przyczepność i pozwala osadzać stopy, natomiast naparowanie jest szybsze i prostsze. Do lustrzanej warstwy aluminium na tworzywie naparowanie jest sprawdzonym wyborem.
Dlaczego metalizowany detal potrzebuje lakieru nawierzchniowego?
Cienka warstwa aluminium jest miękka i może się utleniać. Lakier nawierzchniowy chroni ją przed ścieraniem i wilgocią, a przy okazji pozwala nadać kolor i stopień połysku.
Czy starą warstwę metalu można usunąć i nałożyć ponownie?
Tak, tak właśnie wygląda regeneracja odbłyśników. Starą metalizację usuwa się, powierzchnię przygotowuje, a następnie nakłada nową warstwę aluminium i ochronny lakier.
Czy powłoka na tworzywie wytrzyma kontakt z kosmetykami i dłonią?
Odporność zależy od systemu lakierów, a nie od samego aluminium. Dlatego przy nowym projekcie warto określić warunki użytkowania, aby dobrać lakier nawierzchniowy o odpowiedniej odporności chemicznej i mechanicznej.
Jak przygotować projekt detalu do metalizacji?
Przekaż informacje o tworzywie, geometrii, wymaganym kolorze i warunkach pracy detalu. Najlepiej skontaktować się z nami jeszcze na etapie projektu formy przez formularz kontaktowy.
Powiązane artykuły
Źródła
- Wikipedia (EN): Physical vapor deposition
- Wikipedia (EN): Sputter deposition
- Wikipedia (EN): Evaporation (deposition)
- Wikipedia (EN): Vacuum deposition (Vacuum metallizing)
- Wikipedia (EN): Cathodic arc deposition
- Wikipedia (EN): Thin film
- Wikipedia (EN): Titanium nitride
- Wikipedia (EN): Chromium nitride
- Wikipedia (EN): Metallised film
- Wikipedia (EN): Mirror
- Wikipedia (EN): Optical coating
- Wikipedia (EN): Headlamp
- Wikipedia (EN): Chrome plating